

วิธีที่เครื่อง Enrobing ตกแต่ง และขัดช็อกโกแลตให้ผลลัพธ์สมบูรณ์แบบไร้ที่ติ
เหตุใดขั้นตอนการเคลือบขั้นสุดท้ายจึงกำหนดคุณภาพของขนมหวาน
แคนดี้บาร์ พราลีน หรือบิสกิตอาจทำจากวัตถุดิบที่ดีเยี่ยมและยังคงล้มเหลวบนชั้นวางหากสารเคลือบด้านนอกไม่เรียบ ไม่เรียบ หรือแตกร้าว ขั้นตอนสุดท้ายของสายการผลิตขนมหวานคือการที่ผลิตภัณฑ์มีพื้นผิวมันวาวน่ารับประทาน หรือสูญเสียมูลค่าตลาดเนื่องจากข้อบกพร่องที่มองเห็นได้ โดยทั่วไปขั้นตอนนี้ประกอบด้วยสามขั้นตอนที่เชื่อมต่อกัน: เคลือบตรงกลางด้วยช็อกโกแลตเหลว เพิ่มลวดลายตกแต่งหรือท็อปปิ้ง และขัดพื้นผิวให้เงางามและสวยงาม
ผู้ผลิตที่ถือว่าสามขั้นตอนนี้เป็นขั้นตอนการทำงานต่อเนื่องขั้นตอนเดียว แทนที่จะแยกเครื่องจักรที่แยกออกจากกันจะรายงานการคัดแยกน้อยลงอย่างสม่ำเสมอและให้ผลลัพธ์ที่คาดการณ์ได้มากขึ้น บทความนี้จะกล่าวถึงวิธีการทำงานของแต่ละขั้นตอน ตัวแปรกระบวนการใดที่สำคัญ และวิธีการประเมินอุปกรณ์สำหรับสายการผลิตที่ต้องการการตกแต่งแบบมืออาชีพที่สามารถทำซ้ำได้
สามขั้นตอนของสายการเคลือบ
ก่อนที่จะเปรียบเทียบเครื่องจักรแต่ละเครื่อง ควรแยกกระบวนการตกแต่งออกเป็นโซนการทำงานที่แตกต่างกันก่อนจะช่วยได้ แต่ละโซนมีช่วงอุณหภูมิ การทำงานเชิงกล และเป้าหมายคุณภาพของตัวเอง
| เวที | ฟังก์ชั่นหลัก | ช่วงอุณหภูมิทั่วไป | ความเสี่ยงด้านคุณภาพหากข้ามไป |
|---|---|---|---|
| การเคลือบผิว (การตรวจสอบ) | ทาช็อกโกแลตหรือเปลือกผสมแบบสม่ำเสมอบนชิ้นตรงกลาง | 29 ถึง 32 องศาเซลเซียส | จุดเปลือย การปกปิดบาง ข้อบกพร่องของฐานราก |
| ตกแต่ง | ใช้เส้นละออง จุด การเจือปน หรือสีที่สอง | 30 ถึง 33 องศาเซลเซียส | รูปแบบการสร้างแบรนด์ที่ไม่สอดคล้องกัน การมองเห็นที่แตกต่างไม่ดี |
| ขัด | สร้างชั้นเคลือบเงาที่มั่นคงและขจัดคราบบนพื้นผิว | สภาพแวดล้อม 18 ถึง 22 องศาเซลเซียส | พื้นผิวขุ่น มีรอยนิ้วมือ ชั้นวางสั้นน่าดึงดูด |
แต่ละโซนเหล่านี้สามารถจัดการได้ด้วยเครื่องจักรเฉพาะ และวิธีการเชื่อมต่อผ่านระบบสายพานลำเลียงมีผลโดยตรงต่อความเร็วและความสม่ำเสมอของสายการผลิต ก เครื่องน้ำพุช็อคโกแลต มักใช้ต้นน้ำเพื่อเก็บช็อกโกแลตที่ละลายไว้ในการหมุนเวียนอย่างต่อเนื่องและมีความหนืดคงที่ก่อนที่จะถึงม่านการเคลือบ ซึ่งจะช่วยลดความเสี่ยงที่อุณหภูมิจะเคลื่อนเข้าสู่ตัวเข้ารหัส
เกิดอะไรขึ้นภายในสาย Enrobing ช็อกโกแลต
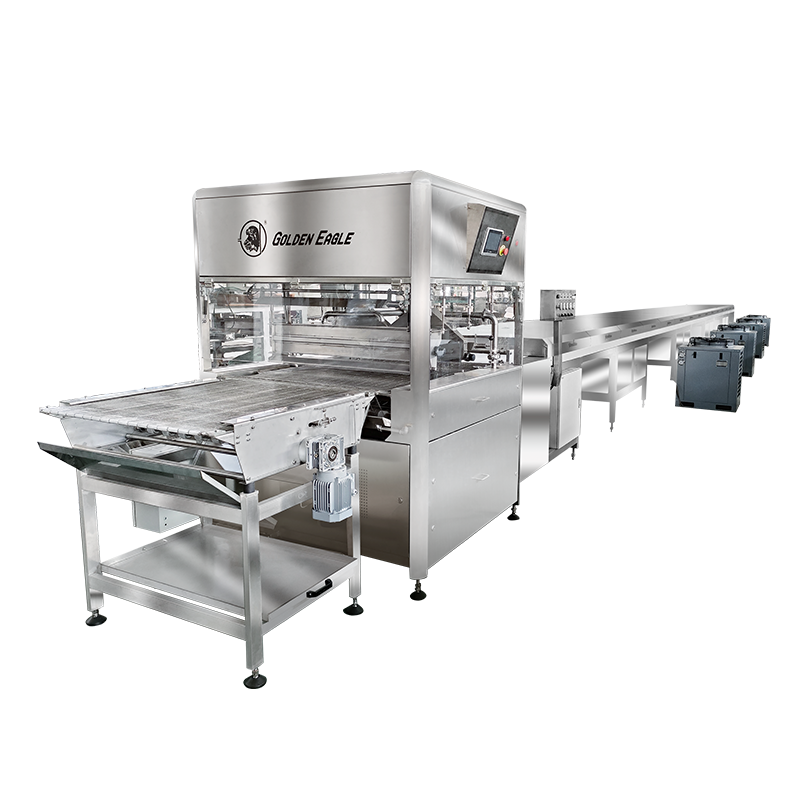
อ เครื่องเอนโรเบอร์ ทำงานโดยการส่งชิ้นส่วนที่อยู่ตรงกลาง เช่น บิสกิต ถั่ว ผลไม้ หรือไส้แบบขึ้นรูป ไว้ใต้ม่านช็อคโกแลตที่ตกลงมา สายพานตาข่ายจะลำเลียงผลิตภัณฑ์ผ่านม่าน จากนั้นไปใต้ลูกกลิ้งเคลือบด้านล่าง และสุดท้ายผ่านชุดเครื่องเป่าลมหรือมีดที่ควบคุมความหนาของเปลือก ความเร็วของสายพาน ปริมาตรม่าน และการไหลเวียนของอากาศเป็นตัวแปรสามตัวที่ส่งผลต่อน้ำหนักการเคลือบมากที่สุด
โซนการทำงานหลักของ Enrobing เส้น
- ส่วนการให้อาหาร: จัดตำแหน่งและเว้นช่องว่างตรงกลางก่อนที่จะเข้าสู่ม่าน
- โซนเคลือบม่านและด้านล่าง: ทาชั้นช็อกโกแลตหลักจากด้านบนและด้านล่าง
- โซนเก็บรายละเอียด: ขจัดช็อกโกแลตส่วนเกินและสร้างรูปทรงขอบเคลือบ
- อุโมงค์ระบายความร้อน: ตั้งเปลือกผ่านการควบคุมอุณหภูมิที่ลดลง
ที่ เอสเจพี ซีรีส์ สายการผลิตช็อกโกแลต Enrobing ถูกสร้างขึ้นตามลำดับนี้ โดยผสมผสานอ่างเก็บน้ำช็อกโกแลตนิรภัย หัวเคลือบม่าน และอุโมงค์ระบายความร้อนเข้าเป็นเส้นเดียวที่เชื่อมต่อกัน เนื่องจากอ่างเก็บน้ำจะหมุนเวียนช็อกโกแลตอย่างต่อเนื่อง สายการผลิตจึงหลีกเลี่ยงปัญหาการตกตะกอนและผิวแตกที่เกิดขึ้นเมื่อช็อกโกแลตละลายอยู่นิ่งๆ เป็นเวลานาน
เชื่อถือได้ การลำเลียงช็อคโกแลต ระหว่างถังหลอมเหลว หน่วยอบคืนตัว และหัวเผานั้นมีความสำคัญพอๆ กับหัวเผานั่นเอง หากปั๊มถ่ายโอนหรือท่อยอมให้ช็อกโกแลตเย็นไม่สม่ำเสมอ ความหนืดที่ม่านจะแตกต่างกันไป และน้ำหนักการเคลือบจะลอยไปตลอดขั้นตอนการผลิต แม้ว่าการตั้งค่าเอนโรเบอร์จะไม่เปลี่ยนแปลงก็ตาม นี่คือเหตุผลหนึ่งที่บรรทัด enrobing มักถูกระบุว่าเป็นระบบที่เชื่อมต่อ แทนที่จะเป็นส่วนประกอบที่ซื้อแยกต่างหาก

ขั้นตอนการเคลือบผิว การตกแต่ง และการขัดเงาเชื่อมโยงกันอย่างไร
การทำความเข้าใจการไหลทางกายภาพของผลิตภัณฑ์ผ่านสายการผลิตทำให้ง่ายต่อการวินิจฉัยว่าปัญหาด้านคุณภาพเกิดขึ้นที่ใด แผนภาพด้านล่างแสดงลำดับทั่วไปตั้งแต่ชิ้นส่วนดิบที่อยู่ตรงกลางไปจนถึงผลิตภัณฑ์บรรจุภัณฑ์ที่ขัดเงา
เพิ่มเอกลักษณ์ด้วยการตกแต่ง
เมื่อผลิตภัณฑ์มีเปลือกช็อกโกแลตที่จัดไว้แล้ว การตกแต่งคือสิ่งที่ทำให้ผลิตภัณฑ์มีอัตลักษณ์ทางภาพบนชั้นวางขายปลีก ซึ่งอาจรวมถึงเส้นละอองฝนที่ตัดกัน รูปแบบจุด ถั่วสับหรือเศษขนมปัง หรือรูปแบบการพิมพ์โดยใช้เนยโกโก้แบบมีสี ต้องใช้การตกแต่งในขณะที่เปลือกฐานยังเปิดอยู่ เนื่องจากช็อกโกแลตที่ตกผลึกเต็มที่แล้วจะไม่สามารถยึดเกาะชั้นที่สองได้อย่างเหมาะสม
A เครื่องตกแต่ง QLH อยู่ในตำแหน่งโดยตรงหลังอุโมงค์ระบายความร้อนของเส้นที่หุ้มอยู่ เพื่อให้เปลือกฐานมีแรงยึดเกาะพื้นผิวเพียงพอสำหรับชั้นตกแต่งที่จะยึดติดโดยไม่เกิดรอยเปื้อน ระยะห่างของหัวฉีด การซิงโครไนซ์ความเร็วของเส้นกับสายพานลำเลียงหลัก และความหนืดของวัสดุ ล้วนส่งผลต่อความสะอาดของลวดลายที่ได้
นอกเหนือจากรูปแบบละอองฝนและจุดแล้ว หลายเส้นยังใช้ a เครื่องเคลือบสายพาน การกำหนดค่าเพื่อใช้ชั้นที่สองเต็ม เช่น การเคลือบคอมพาวด์สีบนเปลือกช็อกโกแลตฐาน ก่อนที่หัวตกแต่งจะเพิ่มรายละเอียดปลีกย่อย วิธีการแบบแบ่งชั้นนี้เป็นเรื่องปกติสำหรับผลิตภัณฑ์ตามฤดูกาลหรือโปรโมชันที่ต้องการเอกลักษณ์ทางภาพที่ชัดเจนโดยไม่ต้องเปลี่ยนสูตรอาหารพื้นฐาน

การขัดเงา: ขั้นตอนที่กำหนดอุทธรณ์ชั้นวาง
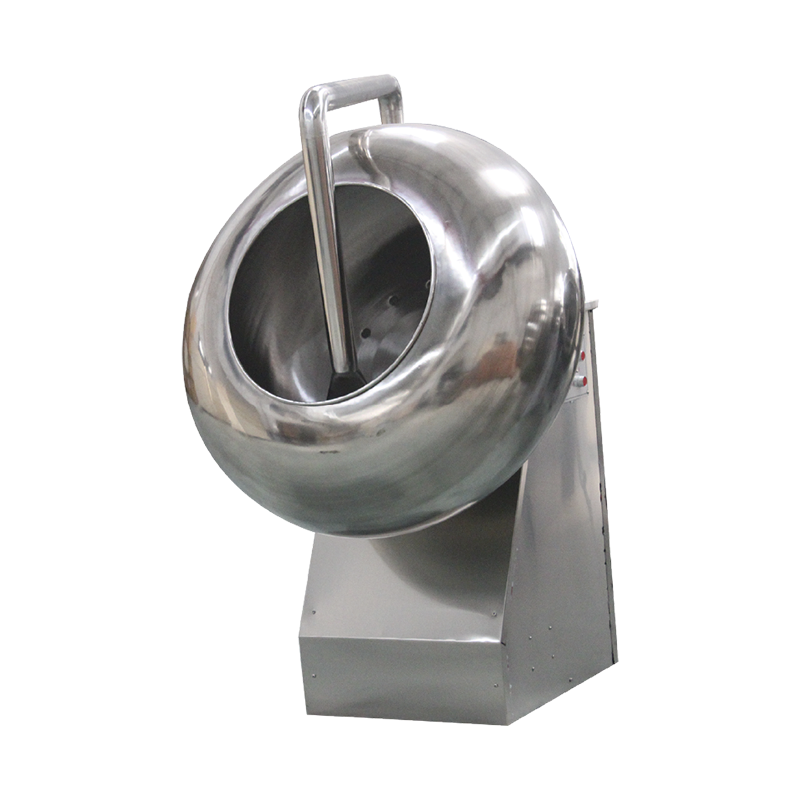
ความเงาเป็นหนึ่งในสิ่งแรกที่ผู้ซื้อสังเกตเห็น และยังเป็นหนึ่งในคุณลักษณะด้านคุณภาพที่ง่ายที่สุดที่จะสูญเสียไประหว่างการจัดเก็บและการขนส่ง การขัดเงาแก้ไขปัญหานี้ด้วยการสร้างฟิล์มบางและมั่นคงบนผลิตภัณฑ์ที่เคลือบ โดยทั่วไปจะผ่านกระบวนการดรัมหมุนซึ่งมีหลักการคล้ายกับ ลูกอมเครื่องร่อน การทำงานโดยที่ผลิตภัณฑ์กลิ้งเบา ๆ ในขณะที่ใช้สารขัดเงาในปริมาณเล็กน้อยในปริมาณที่ควบคุม
A เครื่องขัดเงา PGJ Series โดยทั่วไปทำหน้าที่เป็นขั้นตอนทางกลสุดท้ายก่อนบรรจุภัณฑ์ ความเร็วในการหมุนของดรัม เวลาคงตัว และช่วงเวลาการจ่ายต้องได้รับการปรับให้เหมาะกับขนาดและรูปร่างของผลิตภัณฑ์ เนื่องจากชิ้นงานที่มีขนาดใหญ่เกินไปหรือไม่สม่ำเสมอจะขัดเงาไม่สม่ำเสมอหากตั้งค่าความเร็วของดรัมสำหรับชิ้นงานที่มีขนาดเล็กและสม่ำเสมอมากขึ้น
| ขัด Variable | ผลกระทบหากต่ำเกินไป | ผลกระทบหากสูงเกินไป |
|---|---|---|
| ความเร็วในการหมุนของดรัม | การกระจายความเงาไม่สม่ำเสมอ | การเสียดสีพื้นผิว, ขอบบิ่น |
| เวลาอยู่ | การเกิดฟิล์มไม่สมบูรณ์ | การสะสมส่วนเกิน พื้นผิวมีรสนิยมที่ดี |
| ขัด agent dosage | หมองคล้ำและเป็นหย่อม ๆ | ชิ้นเหนียวๆจับกันเป็นก้อน |
ขั้นตอนนี้ยังทำหน้าที่เหมือนทั่วไป อุปกรณ์เคลือบลูกอม สำหรับขนมหวานในกระทะนอกเหนือจากช็อกโกแลต รวมถึงถั่วที่เคลือบด้วยน้ำตาลและผลิตภัณฑ์สไตล์ดรากี เนื่องจากกลไกของดรัมและหลักการในการจ่ายจะเหมือนกันเป็นส่วนใหญ่โดยไม่คำนึงถึงวัสดุเคลือบ
การเปรียบเทียบบทบาทอุปกรณ์โดยสรุป
ที่ table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| อุปกรณ์ | ตำแหน่งในไลน์ | เอาท์พุทหลัก |
|---|---|---|
| สาย Enrobing ช็อคโกแลต | หลังจากการขึ้นรูปชิ้นกลาง ก่อนอุโมงค์ระบายความร้อน | การครอบคลุมฐานเปลือกที่สม่ำเสมอ |
| ตกแต่ง Machine | หลังจากอุโมงค์ระบายความร้อน ก่อนเซ็ตสุดท้าย | ลวดลาย ละอองฝน หรือชั้นสีที่สอง |
| ขัด Machine | ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ | ความเงางามที่มั่นคงและการปกป้องพื้นผิว |
เมื่อวางเส้นตกแต่งใหม่ ให้เว้นระยะห่างที่ปรับได้ระหว่างทางออกอุโมงค์ระบายความร้อนและหัวตกแต่ง ผลิตภัณฑ์ที่ออกจากอุโมงค์อุ่นเกินไปจะเปื้อนใต้หัวฉีดตกแต่ง ในขณะที่ผลิตภัณฑ์ที่เย็นเกินไปจะไม่ยอมรับชั้นที่สองอย่างหมดจด
ข้อบกพร่องที่พื้นผิวทั่วไปและแหล่งที่มาที่เป็นไปได้
ข้อบกพร่องในการเคลือบที่มองเห็นได้ส่วนใหญ่สามารถตรวจสอบย้อนกลับไปที่หนึ่งในตัวแปรกระบวนการจำนวนเล็กน้อย การทบทวนรูปแบบของข้อบกพร่อง แทนที่จะชี้ไปที่ข้อบกพร่องเพียงอย่างเดียว มักจะชี้ไปที่ขั้นตอนที่รับผิดชอบ
- มีเส้นสีเทาหรือบานสะพรั่ง : มักจะเชื่อมโยงกับการควบคุมการแบ่งเบาบรรเทาที่ไม่ดีก่อนที่ช็อคโกแลตจะถึงม่านที่ห่อหุ้ม หรือการหมุนเวียนอุณหภูมิระหว่างการเก็บรักษาหลังบรรจุภัณฑ์
- แพทช์บางหรือเปลือยบนเปลือก : มักเกิดจากปริมาตรม่านที่ต่ำเกินไปเมื่อเทียบกับความเร็วของสายพาน หรือจากชิ้นตรงกลางที่เย็นเกินไปเมื่อเข้าม่าน
- เส้นตกแต่งหยักหรือขาด : โดยทั่วไปแล้วเป็นปัญหาการซิงโครไนซ์ระหว่างหัวตกแต่งและความเร็วสายพานลำเลียงหลัก
- เงามัวหรือเป็นหย่อม ๆ หลังจากการขัดเงา : มักเกิดจากปริมาณสารขัดเงาที่ไม่สอดคล้องกัน หรือความเร็วของดรัมไม่ตรงกับขนาดของผลิตภัณฑ์
- สินค้าเกาะติดกันหลังจากการขัดเงา : โดยทั่วไปเป็นผลมาจากการใช้สารขัดเงาส่วนเกินรวมกับระยะเวลาการคงตัวหรือการทำให้แห้งไม่เพียงพอ
เนื่องจากขั้นตอนเหล่านี้เชื่อมต่อกัน ข้อบกพร่องที่ปรากฏในขั้นตอนการขัดเงาจึงไม่ได้เกิดขึ้นที่นั่นเสมอไป ตัวอย่างเช่น เปลือกที่ถูกเคลือบด้านล่างเล็กน้อยในขั้นตอนการขัดผิว อาจทำให้พื้นผิวไม่เรียบ ซึ่งการปรับการขัดเงาจะแก้ไขไม่ได้ทั้งหมด
นิสัยการบำรุงรักษาเชิงปฏิบัติเพื่อผลลัพธ์ที่สม่ำเสมอ
อุปกรณ์ตกแต่งขั้นสุดท้ายทำงานโดยใช้สายพานที่เคลื่อนที่ ถังหมุน และช็อกโกแลตเหลวที่หมุนเวียนอย่างต่อเนื่อง ซึ่งทั้งหมดนี้จำเป็นต้องได้รับการดูแลเป็นประจำเพื่อรักษาคุณภาพที่สม่ำเสมอตลอดระยะเวลาการผลิตที่ยาวนาน
- ทำความสะอาดม่านเคลือบและลูกกลิ้งด้านล่างเมื่อสิ้นสุดกะแต่ละครั้งเพื่อป้องกันการสะสมของสารตกค้างที่เปลี่ยนแปลงน้ำหนักเคลือบเมื่อเวลาผ่านไป
- ตรวจสอบความตึงของสายพานในส่วนการหุ้มและการทำความเย็นทุกสัปดาห์ เนื่องจากสายพานที่หย่อนคล้อยจะเปลี่ยนเวลาการคงตัวใต้ม่าน
- ตรวจสอบหัวฉีดตกแต่งทุกวันเพื่อดูการอุดตันบางส่วน ซึ่งเป็นสาเหตุที่พบบ่อยและมักถูกมองข้ามของรูปแบบละอองฝนที่ไม่สอดคล้องกัน
- ปรับเทียบปั๊มจ่ายสารขัดเงาตามกำหนดเวลา แทนที่จะรอให้เกิดปัญหาความมันเงาที่มองเห็นได้
- บันทึกการอ่านอุณหภูมิของหน่วยอบคืนตัว เพื่อให้สามารถตรวจจับการเคลื่อนตัวแบบค่อยเป็นค่อยไปได้ก่อนที่จะส่งผลกระทบต่อชุดการผลิตทั้งหมด
คำถามที่พบบ่อย
คำถามที่ 1: วิธีการเคลือบ enrobing และการแพนมีความแตกต่างกันอย่างไร
Enrobing ใช้การเคลือบโดยการส่งผลิตภัณฑ์ไปใต้ม่านช็อคโกแลตเหลวที่ตกลงมา ซึ่งเหมาะกับชิ้นที่ต้องการเปลือกที่เต็มและสม่ำเสมอ การแพนจะเคลือบเป็นชั้นบางๆ ในขณะที่ผลิตภัณฑ์กลิ้งไปมาในถังหมุน ซึ่งเหมาะกับชิ้นเล็กๆ หรือการใช้งานที่ต้องการชั้นที่บางกว่าและสามารถสร้างได้
คำถามที่ 2: การตกแต่งมีกำหนดเวลาอย่างไรเมื่อเทียบกับอุโมงค์ทำความเย็น?
โดยทั่วไปการตกแต่งจะใช้ไม่นานหลังจากที่เปลือกฐานออกจากอุโมงค์ทำความเย็น ในขณะที่พื้นผิวยังคงมีการยึดติดเล็กน้อย ช่วยให้ชั้นตกแต่งติดกันโดยไม่ทำให้เปลือกฐานเสียรูปทรงหรือของตกแต่งมีรอยเปื้อนเมื่อสัมผัส
คำถามที่ 3: เพราะเหตุใดบางครั้งการขัดเงาจึงลดความเงาแทนที่จะปรับปรุงให้ดีขึ้น
สิ่งนี้มักเกิดขึ้นเมื่อปริมาณสารขัดเงาสูงเกินไปสำหรับระยะเวลาการคงตัวที่มีอยู่ ทำให้ฟิล์มไม่เรียบหรือเหนียวเหนอะหนะ แทนที่จะเป็นฟิล์มที่เรียบเนียน การลดปริมาณยาเล็กน้อยหรือการขยายเวลาพักมักจะช่วยแก้ปัญหาได้
คำถามที่ 4: สายการผลิตเดียวสามารถจัดการกับรูปร่างผลิตภัณฑ์หลายรูปแบบโดยไม่ต้องเปลี่ยนแปลงครั้งใหญ่ได้หรือไม่
เส้นชัยหลายเส้นสามารถรองรับรูปร่างได้หลากหลายด้วยการปรับความเร็วสายพานและระดับเสียงม่านเพียงอย่างเดียว อย่างไรก็ตาม การเปลี่ยนแปลงขนาดหรือน้ำหนักของชิ้นงานอย่างมีนัยสำคัญ มักจำเป็นต้องปรับความเร็วของดรัมในขั้นตอนการขัดเงา และความสูงของหัวฉีดในขั้นตอนการตกแต่งด้วย
คำถามที่ 5: อะไรทำให้น้ำหนักการเคลือบลอยไปในระหว่างขั้นตอนการผลิตที่ยาวนาน
อุณหภูมิที่ค่อยๆ เคลื่อนไปในถังช็อกโกแลตหมุนเวียนเป็นสาเหตุที่พบบ่อยที่สุด เนื่องจากความหนืดเปลี่ยนแปลงไปตามอุณหภูมิแม้จะอยู่ในช่วงแคบก็ตาม การตรวจสอบอุณหภูมิอย่างสม่ำเสมอที่ม่าน ไม่ใช่แค่ที่ถังหลอมเหลวเท่านั้น แต่ยังช่วยจับสิ่งนี้ก่อนที่จะส่งผลต่อผลผลิต