

อุปกรณ์ Enrobing ช็อคโกแลตอุตสาหกรรมปรับปรุงความสม่ำเสมอของการเคลือบได้อย่างไร
บทบาทของอุปกรณ์ Enrobing ในสายการผลิตขนมสมัยใหม่
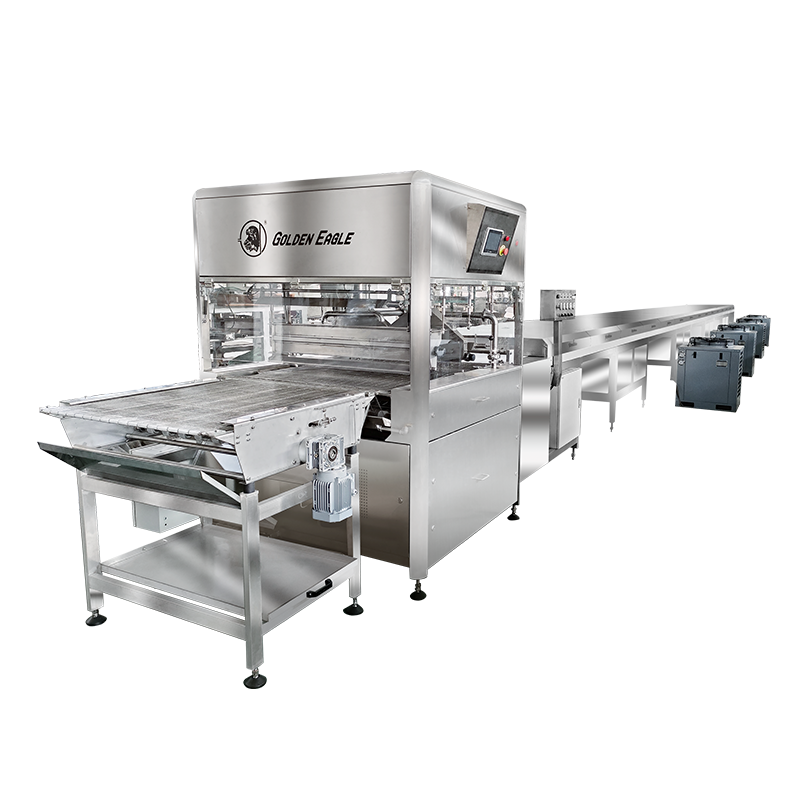
ความครอบคลุมของช็อกโกแลตที่สม่ำเสมอเป็นปัญหาที่ยากที่สุดประการหนึ่งในการผลิตขนม บิสกิต เวเฟอร์ คลัสเตอร์ถั่ว หรือศูนย์ลูกกวาดที่ผ่านอ่างด้วยมือจะหยิบชั้นที่ไม่เท่ากัน ช่องอากาศ และรอยหยดที่ปรากฏบนชั้นวางขายปลีกทันที นี่คือปัญหาตรงที่ก เส้นเคลือบช็อกโกแลต ได้รับการออกแบบมาเพื่อแก้ปัญหา แทนที่จะจุ่มผลิตภัณฑ์ทีละรายการ Enrober จะขนสิ่งของบนสายพานตาข่ายที่เคลื่อนที่ได้ผ่านม่านช็อคโกแลตที่ชุบแข็ง ทาชั้นล่างสุดแบบควบคุม จากนั้นกำจัดการเคลือบส่วนเกินออกด้วยมีดลมที่ปรับเทียบแล้วก่อนที่ผลิตภัณฑ์จะเข้าสู่อุโมงค์ทำความเย็น
ระยะห่างของผลิตภัณฑ์บนสายพานป้อน อัตราการไหลของม่าน และแรงกดของมีดลม ล้วนมีปฏิสัมพันธ์กัน ซึ่งเป็นเหตุผลว่าทำไมโรงงานที่ซื้อเครื่องจักรที่ใหญ่ที่สุดที่มีอยู่โดยไม่จับคู่การตั้งค่าเหล่านี้กับผลิตภัณฑ์จริง มักจะจบลงด้วยความสม่ำเสมอที่แย่กว่าเส้นที่เล็กกว่าและระบุอย่างถูกต้อง
สำหรับผู้จัดการโรงงานที่กำลังประเมินความสามารถในการเคลือบใหม่ การตัดสินใจไม่ค่อยเกี่ยวกับว่าจะทำให้เป็นแบบอัตโนมัติหรือไม่ แต่การกำหนดค่าของอุปกรณ์ที่หุ้มไว้เหมาะสมกับส่วนผสมของผลิตภัณฑ์ เป้าหมายปริมาณงาน และแผนผังพื้นที่มีอยู่แล้ว บทความนี้จะแจกแจงรายละเอียดว่าอุปกรณ์ enrobing ทำงานทางกลไกอย่างไร ข้อมูลประสิทธิภาพโดยทั่วไปจะเป็นอย่างไรในระดับการทำงานต่างๆ และวิธีการเปรียบเทียบการเคลือบแบบอัตโนมัติกับวิธีการแบบแมนนวลหรือแบบกึ่งอัตโนมัติโดยใช้เกณฑ์ที่วัดได้ แทนที่จะใช้คำกล่าวอ้างทางการตลาด นอกจากนี้ยังครอบคลุมถึงรูปแบบข้อบกพร่องที่ปรากฏขึ้นบ่อยที่สุดเมื่อมีการกำหนดค่าสายการผลิตไม่ถูกต้อง ตลอดจนลักษณะการบำรุงรักษาที่ทำให้ระบบทำงานอยู่ในเกณฑ์ที่ยอมรับได้ตลอดระยะเวลาหลายปีของการดำเนินการต่อเนื่อง แทนที่จะเป็นเดือนๆ
ผู้ผลิตขนม เบเกอรี่ และของขบเคี้ยวเข้าถึงอุปกรณ์นี้จากจุดเริ่มต้นที่ต่างกัน ร้านเบเกอรี่ที่เพิ่มขั้นตอนการเคลือบลงในเวเฟอร์หรือไลน์คุกกี้ที่มีอยู่มักจะติดตั้งเอนโรเบอร์ให้มีความยาวพื้นคงที่ ในขณะที่ผู้ผลิตขนมที่สร้างโรงงานแห่งใหม่จะมีอิสระมากขึ้นในการปรับขนาดอุโมงค์ทำความเย็นและอ่างเก็บน้ำตามเป้าหมายปริมาณระยะยาว ทั้งสองกลุ่มได้รับประโยชน์จากการทำงานผ่านพื้นฐานทางกลชุดเดียวกันก่อนที่จะเปรียบเทียบรุ่นเฉพาะ
ช็อคโกแลตอุตสาหกรรม Enrober แปรรูปผลิตภัณฑ์อย่างไร
ในระดับการทำงาน อุปกรณ์ enrobing จะดำเนินการที่แตกต่างกันสี่ขั้นตอนตามลำดับ และแต่ละขั้นตอนก็มีข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ของตัวเอง การทำความเข้าใจลำดับนี้มีความสำคัญเนื่องจากปัญหาคอขวดหรือการวางแนวที่ไม่ถูกต้องในขั้นตอนเดียวจะแสดงเป็นข้อบกพร่องในสามขั้นตอนต่อมา ซึ่งมักจะทำให้ต้นตอของปัญหายากต่อการติดตามในผลิตภัณฑ์สำเร็จรูป
ขั้นตอนการป้อนเข้าจะวางผลิตภัณฑ์ไว้บนสายพานลวดตาข่ายโดยมีระยะห่างคงที่ ซึ่งเป็นสิ่งสำคัญ เนื่องจากระยะห่างที่ไม่สม่ำเสมอในภายหลังจะทำให้ช็อกโกแลตเชื่อมระหว่างสิ่งของต่างๆ หรือทำให้เกิดช่องว่างในการครอบคลุม เมื่อติดตั้งก่อนลงล่าง จะใช้ชั้นฐานบางๆ เพื่อไม่ให้ผลิตภัณฑ์ติดกับตาข่าย และเพื่อให้ชั้นเคลือบสุดท้ายมีด้านล่างที่สะอาดและปิดผนึก แทนที่จะเป็นลวดลายที่มีพื้นผิวแบบตาข่าย จากนั้นหัวหน้าที่อาบอบนวดหลักจะหยอดม่านช็อคโกแลตที่ปรับอุณหภูมิอย่างต่อเนื่องเหนือผลิตภัณฑ์ที่เคลื่อนไหว โดยจุ่มทั้งด้านบนและด้านข้างจนหมด มีดลมที่วางอยู่ทันทีหลังม่านจะขจัดช็อกโกแลตส่วนเกินออกโดยกำหนดแรงดันอากาศที่ปรับเทียบแล้วให้ทั่วทั้งความกว้างของสายพาน ซึ่งเป็นตัวกำหนดน้ำหนักการเคลือบขั้นสุดท้ายและความสม่ำเสมอมากกว่าตัวม่านมาก ในที่สุด ผลิตภัณฑ์ที่เคลือบจะเดินทางผ่านอุโมงค์ทำความเย็นแบบหลายโซน โดยอุณหภูมิจะค่อยๆ ลดลงเพื่อล็อคความมันเงาและหลุดโดยไม่ทำให้เกิดการบาน
ส่วนประกอบหลักที่กำหนดคุณภาพการเคลือบ
ทุกๆ SJP Series สายการผลิตช็อกโกแลต Enrobing และระบบอุตสาหกรรมที่เทียบเคียงได้จะใช้ชุดระบบย่อยร่วมกัน แต่คุณภาพการสร้างและความแม่นยำในการควบคุมของแต่ละระบบย่อยคือสิ่งที่แยกเส้นที่ยึดค่าพิกัดความเผื่อที่แน่นหนาออกจากเส้นที่เลื่อนไปภายในกะเดียว
| ส่วนประกอบ | ฟังก์ชั่นหลัก | ผลกระทบต่อความทนทานโดยทั่วไป |
|---|---|---|
| หน่วยแบ่งเบาบรรเทา | คงโครงสร้างผลึกของมวลช็อกโกแลต | บวกหรือลบ 0.5 องศาเสถียรภาพ |
| หัวม่าน | ให้การไหลเวียนของการเคลือบสม่ำเสมอตลอดความกว้างของสายพาน | ความแปรปรวนของน้ำหนักของสายพานไขว้ต่ำกว่า 3 เปอร์เซ็นต์ |
| ประกอบมีดลม | ตัดการเคลือบส่วนเกินให้ได้ความหนาเป้าหมาย | น้ำหนักเคลือบสามารถปรับเพิ่มได้ทีละน้อย |
| สายพานตาข่าย | ขนส่งผลิตภัณฑ์ด้วยความเร็วคงที่และซิงโครไนซ์ | ความแปรปรวนความเร็วต่ำกว่า 1 เปอร์เซ็นต์ |
| ระบายความร้อน tunnel | เซ็ตเคลือบโดยไม่กระตุ้นให้ไขมันบาน | การควบคุมการไล่ระดับสีแบบหลายโซน |
| ปั๊มหมุนเวียนด้านล่าง | คืนช็อกโกแลตส่วนเกินกลับคืนสู่อ่างเก็บน้ำ | ป้องกันการเกาะตัวและการเคลื่อนตัวของความหนืด |
หน่วยแบ่งเบาควรได้รับความสนใจเป็นพิเศษเนื่องจากเป็นส่วนประกอบเดียวที่รับผิดชอบต่อรูปลักษณ์ของผลิตภัณฑ์สำเร็จรูปมากที่สุด ช็อกโกแลตที่ปรับอุณหภูมิไม่ปกติจะเซตตัวด้วยพื้นผิวที่หมองคล้ำและเป็นริ้วและมีแนวโน้มที่จะบานภายในไม่กี่วันหลังบรรจุภัณฑ์ ในขณะที่ช็อกโกแลตที่ปรับอุณหภูมิมากเกินไปอาจเซตตัวเร็วเกินไปภายในตัวเอนโรเบอร์เอง ซึ่งจะทำให้หัวม่านอุดตัน ระบบที่มีการตอบสนองต่ออุณหภูมิแบบวงปิดทั่วถังหลอม แบ่งเบา และกักเก็บจะรักษาแถบการทำงานที่แคบกว่าระบบที่ต้องอาศัยการตรวจสอบเทอร์โมสตัทด้วยตนเอง
เกณฑ์มาตรฐานปริมาณงานในการกำหนดค่าข้ามสาย
โดยปกติความจุของสายการผลิตจะระบุด้วยความกว้างของสายพานและความเร็วของสายพาน แต่จำนวนที่สำคัญในการดำเนินงานคือเอาต์พุตที่เคลือบต่อชั่วโมง เนื่องจากนั่นคือสิ่งที่กำหนดว่าเอนโรเบอร์จะก้าวตามตัวฝากต้นน้ำหรือไลน์อบหรือไม่ แผนภูมิด้านล่างนี้สะท้อนถึงช่วงปริมาณงานที่อ้างถึงโดยทั่วไปในประเภทความกว้างของสายพานทั่วไปสี่ประเภทที่ใช้ในงานเคลือบขนมและเบเกอรี่
ตัวเลขเหล่านี้จะเปลี่ยนไปขึ้นอยู่กับความหนาแน่นของผลิตภัณฑ์ น้ำหนักการเคลือบเป้าหมาย และสายการผลิตผ่านก่อนลงล่างหรือไม่ ดังนั้นจึงควรถือเป็นช่วงการวางแผน แทนที่จะเป็นตัวเลขที่รับประกันสำหรับผลิตภัณฑ์เฉพาะใดๆ โรงงานที่เคลือบแผ่นเวเฟอร์เบาจะอยู่ที่ปลายด้านบนของช่วง ในขณะที่กลุ่มน็อตหนาแน่นที่มีน้ำหนักเคลือบเป้าหมายที่หนักกว่าจะทำงานช้าลงบนอุปกรณ์เดียวกัน
ความแม่นยำในการควบคุมอุณหภูมิตลอดวงจรการผลิต
ตัวชี้วัดประสิทธิภาพอีกอย่างหนึ่งที่ถูกมองข้ามคือความแน่นหนาของเส้นที่จะรักษาอุณหภูมิของช็อกโกแลตในขณะที่ทำงานอย่างต่อเนื่องตลอดกะแปดชั่วโมง การเปลี่ยนแปลงของอุณหภูมิในวงกว้างในระหว่างการวิ่งระยะยาวเป็นสาเหตุที่พบบ่อยของปัญหาความมันเงาและการบานเป็นช่วงๆ ซึ่งยากต่อการวินิจฉัยเนื่องจากไม่ได้ปรากฏในทุกชุด
ระบบวงปิดที่สุ่มตัวอย่างอุณหภูมิอ่างอย่างต่อเนื่องและปรับองค์ประกอบความร้อนโดยเพิ่มทีละน้อย จะมีแถบที่แคบกว่าเส้นที่อาศัยการตรวจสอบด้วยตนเองเป็นระยะๆ สิ่งนี้สำคัญที่สุดในระยะยาว เนื่องจากเส้นที่เลื่อนแม้แต่องศาครึ่งในช่วงหลายชั่วโมงสามารถเปลี่ยนผลิตภัณฑ์จากการปรับอุณหภูมิอย่างเหมาะสมไปเป็นการปรับอุณหภูมิต่ำจนสังเกตได้โดยไม่มีจุดกระตุ้นที่ชัดเจนแม้แต่จุดเดียว
หมายเหตุการดำเนินงาน: บันทึกอุณหภูมิที่ดึงมาจากหน่วยควบคุมอุณหภูมิและอ่างอาบน้ําที่แยกจากกันมีประโยชน์มากกว่าสำหรับการแก้ไขปัญหามากกว่าการอ่านค่ารวมกันเพียงครั้งเดียว เนื่องจากทั้งสองโซนสามารถเคลื่อนไปได้อย่างอิสระเมื่อปั๊มหมุนเวียนมีขนาดเล็กเกินไปสำหรับปริมาตรของถัง
เส้น Enrobing กับการเคลือบแบบแมนนวล: การเปรียบเทียบแบบมีโครงสร้าง
ผู้ผลิตที่เปลี่ยนจากถังจุ่มด้วยมือหรือถังขนาดเล็กไปเป็นสายการผลิตต่อเนื่องมักจะต้องชั่งน้ำหนักปัจจัยเชิงปฏิบัติ 5 ประการ แทนที่จะเป็นตัวเลขต้นทุนเดียว การเปรียบเทียบเรดาร์ด้านล่างจะให้คะแนนอุปกรณ์เข้ารหัสอัตโนมัติกับการเคลือบแบบแมนนวลในระดับสัมพัทธ์ โดยอิงตามผลการปฏิบัติงานที่รายงานโดยทั่วไป
รูปแบบที่แสดงให้เห็นอย่างสม่ำเสมอก็คือ การเคลือบแบบแมนนวลยังคงได้เปรียบเฉพาะด้วยต้นทุนเริ่มต้นที่ต่ำ และความยืดหยุ่นในการตั้งค่าสำหรับชุดที่น้อยมากหรือสินค้าที่มีการปรับแต่งสูง บนแกนอื่นๆ ทุกแกน รวมถึงความสม่ำเสมอของความหนาของการเคลือบและปริมาตรที่ผู้ปฏิบัติงานรายเดียวสามารถดำเนินการได้ต่อชั่วโมง อุปกรณ์อัตโนมัติมีคะแนนสูงขึ้นอย่างมาก นี่คือเหตุผลว่าทำไมการจุ่มด้วยมือจึงมีแนวโน้มที่จะคงอยู่ในการตั้งค่าแบบช่างฝีมือหรือในการตั้งค่าปริมาณที่ต่ำมาก ในขณะที่โรงงานใดๆ ก็ตามที่ผลิตได้มากกว่าสองสามร้อยกิโลกรัมต่อกะ มักจะพบว่าต้นทุนค่าแรงและอัตราของเสียเพียงอย่างเดียวนั้นสมเหตุสมผล ช่องว่างจะกว้างขึ้นอีกเมื่อรวมต้นทุนบรรจุภัณฑ์และการปรับปรุงใหม่แล้ว เนื่องจากการเคลือบด้วยมือที่ไม่สอดคล้องกันมีแนวโน้มที่จะสร้างสินค้าในอัตราที่สูงกว่าซึ่งจะต้องปรับปรุงหรือลดระดับก่อนที่จะถึงบรรจุภัณฑ์ขายปลีก
ข้อมูลจำเพาะของอุปกรณ์ที่ตรงกับสายผลิตภัณฑ์ของคุณ
การเลือกระหว่างการกำหนดค่าเอนโรเบอร์จะขึ้นอยู่กับข้อกำหนดเฉพาะจำนวนหนึ่งกับผลิตภัณฑ์จริงที่กำลังเคลือบ แทนที่จะเลือกเครื่องจักรที่ใหญ่ที่สุดที่มีอยู่ ปัจจัยต่อไปนี้มีแนวโน้มที่จะมีอิทธิพลมากที่สุดต่อการตัดสินใจขั้นสุดท้าย
- ความกว้างของสายพานสัมพันธ์กับรอยเท้าของผลิตภัณฑ์และระยะห่างของเลนที่ต้องการ เพื่อหลีกเลี่ยงไม่ให้ช็อกโกแลตเชื่อมระหว่างสิ่งของต่างๆ
- จำเป็นต้องใช้เครื่องชั้นล่างสุดหรือไม่ ซึ่งขึ้นอยู่กับว่าผลิตภัณฑ์จะยึดติดกับสายพานตาข่ายเปลือยหรือไม่
- ความยาวอุโมงค์ระบายความร้อนสัมพันธ์กับความเร็วของสายพาน เนื่องจากอุโมงค์ที่มีขนาดเล็กทำให้ผลิตภัณฑ์ถูกตั้งค่าไว้ที่ทางออกเพียงบางส่วนเท่านั้น
- ความจุของอ่างเก็บน้ำและขนาดปั๊มหมุนเวียนที่สัมพันธ์กับปริมาณการผลิตรายวัน
- ความยาวพื้นที่มีอยู่ เนื่องจากเส้น enrobing ที่มีอุโมงค์ระบายความร้อนในตัวสามารถทำงานได้นานกว่าส่วนหัว enrobing เพียงอย่างเดียว
สิ่งอำนวยความสะดวกที่ใช้ผลิตภัณฑ์ประเภทผสมบนสายการผลิตเดียวกันควรชั่งน้ำหนักว่าสามารถปรับน้ำหนักการเคลือบและความเร็วของสายพานได้เร็วแค่ไหนระหว่างการทำงาน เนื่องจากการเปลี่ยนบ่อยครั้งในสายการผลิตที่สร้างขึ้นสำหรับการตั้งค่าคงที่เดียวทำให้เกิดเวลาหยุดทำงานซึ่งกัดกร่อนข้อได้เปรียบด้านปริมาณงานที่ซื้ออุปกรณ์ตั้งแต่แรก
นอกจากนี้ยังควรวางแผนสำหรับการเติบโตของปริมาณในอนาคต แทนที่จะกำหนดขนาดตามผลผลิตปัจจุบันอย่างเคร่งครัด การเพิ่มลำดับที่สองในภายหลัง เมื่อพื้นที่พื้นและการเชื่อมต่อสาธารณูปโภคไม่เคยถูกคำนึงถึงระหว่างการติดตั้งครั้งแรก โดยทั่วไปแล้วจะก่อกวนและมีค่าใช้จ่ายสูงกว่าการระบุอ่างเก็บน้ำที่ใหญ่ขึ้นเล็กน้อยหรือส่วนอุโมงค์แบบโมดูลาร์ที่ด้านหน้า การตรวจสอบข้อกำหนดด้านสาธารณูปโภค รวมถึงความจุอากาศอัดสำหรับมีดลมและภาระการทำความเย็นสำหรับอุโมงค์ทำความเย็น ควบคู่ไปกับข้อกำหนดทางกล จะช่วยหลีกเลี่ยงช่องว่างทั่วไปที่ตัวเอนโรเบอร์มีขนาดถูกต้อง แต่โครงสร้างพื้นฐานของโรงงานที่รองรับไม่ได้
แนวทางปฏิบัติในการบำรุงรักษาที่ยืดอายุการใช้งาน
อุปกรณ์ห่อหุ้มจะทำงานอย่างต่อเนื่องกับผลิตภัณฑ์อาหารที่แข็งตัวเมื่อสัมผัสกับพื้นผิวที่เย็น ซึ่งหมายความว่าขั้นตอนการบำรุงรักษาแตกต่างจากเครื่องจักรการผลิตทั่วไปบ้าง สามด้านมีแนวโน้มที่จะอธิบายถึงการหยุดทำงานโดยไม่ได้วางแผนมากที่สุด
| พื้นที่ซ่อมบำรุง | ความถี่ที่แนะนำ | โหมดความล้มเหลวหากข้าม |
|---|---|---|
| การทำความสะอาดและปรับความตึงสายพานตาข่าย | รายวันถึงรายสัปดาห์ | ช็อคโกแลต buildup causing belt tracking issues |
| การตรวจสอบหัวฉีดมีดลม | รายสัปดาห์ | น้ำหนักการเคลือบไม่สม่ำเสมอตลอดความกว้างของสายพาน |
| การขจัดตะกรันของถังแบ่งเบาบรรเทา | รายเดือน | ลดการถ่ายเทความร้อนและการเบี่ยงเบนของอุณหภูมิ |
| ระบายความร้อน tunnel coil check | รายไตรมาส | ระยะเวลาที่กำหนดไม่เพียงพอทำให้ผลิตภัณฑ์ป้อนออกอ่อน |
ตารางการทำความสะอาดมีความสำคัญกับช็อกโกแลตมากกว่าสารเคลือบอื่นๆ เนื่องจากผลิตภัณฑ์ที่เหลืออยู่ในอ่างเก็บน้ำข้ามคืนจะตกผลึกอีกครั้งโดยมีโครงสร้างไขมันที่แตกต่างจากช็อกโกแลตที่เพิ่งผ่านกระบวนการอบใหม่ และนำช็อกโกแลตกลับคืนสู่อ่างในเช้าวันรุ่งขึ้นโดยไม่มีการอบคืนสภาพอย่างเหมาะสม เป็นสาเหตุที่พบบ่อยและหลีกเลี่ยงได้ของพื้นผิวบานสะพรั่งในชุดแรกของกะใหม่
การเก็บบันทึกการตรวจสอบหัวฉีด การตรวจสอบความตึงของสายพาน และวันที่ขจัดตะกรันในถังเป็นลายลักษณ์อักษร ยังช่วยให้มองเห็นประสิทธิภาพการทำงานที่เคลื่อนไปอย่างช้าๆ ได้ง่ายขึ้นก่อนที่จะหยุดทำงานโดยสิ้นเชิง เหตุการณ์การหยุดทำงานโดยไม่ได้วางแผนหลายอย่างบนอุปกรณ์ที่ใช้งานอยู่จะย้อนกลับไปถึงช่วงเวลาการบำรุงรักษาที่ถูกข้ามไปเพียงครั้งเดียวและไม่เคยเกิดขึ้น แทนที่จะเป็นความล้มเหลวของส่วนประกอบอย่างกะทันหัน ซึ่งเป็นสาเหตุที่รายการตรวจสอบที่เกิดซ้ำแบบง่ายๆ มีแนวโน้มที่จะให้ผลตอบแทนที่มากกว่าอุปกรณ์วินิจฉัยชิ้นใดๆ
หมวดหมู่ผลิตภัณฑ์ที่ได้รับประโยชน์สูงสุดจาก Enrobing
ไม่ใช่ผลิตภัณฑ์เคลือบทุกชนิดจำเป็นต้องมีสายการผลิตต่อเนื่องเต็มรูปแบบ แต่หมวดหมู่ที่หลากหลายมีถึงขีดจำกัดปริมาณ โดยที่อุปกรณ์ที่หุ้มไว้กลายเป็นตัวเลือกที่ใช้งานได้จริงมากกว่าการจุ่มหรือการแพนด้วยมือ หมวดหมู่ต่อไปนี้คือตัวเลือกที่พบบ่อยที่สุดสำหรับ Enrober โดยเฉพาะ
- เวเฟอร์ บิสกิต และคุกกี้ ซึ่งมีการปิดผนึกด้านล่างสม่ำเสมอเพื่อป้องกันไม่ให้ฐานไม่เคลือบผิวหรือเกาะติดกับสายพานตาข่ายเปลือย
- กลุ่มถั่วและกราโนล่าแท่ง ซึ่งต้องใช้น้ำหนักการเคลือบที่หนักกว่า และได้รับประโยชน์จากการควบคุมมีดลมที่แม่นยำเพื่อหลีกเลี่ยงการรวมตัวกันรอบๆ รูปทรงที่ผิดปกติ
- ผลไม้แห้งและผลไม้รวมแบบชิ้น ซึ่งมีขนาดเล็กทำให้ใช้แรงงานจุ่มมือมากเมื่อเทียบกับผลผลิต
- ไอศกรีมแท่งและสินค้าแช่แข็งใหม่ๆ ซึ่งต้องผ่านม่านการตั้งค่าอย่างรวดเร็วก่อนที่ผลิตภัณฑ์จะนุ่มบนสายพาน
- ตรงกลางของลูกกวาดและพราลีน ซึ่งความหนาของเปลือกที่สม่ำเสมอส่งผลต่อทั้งรูปลักษณ์และความเสถียรของชั้นวาง
แต่ละประเภทเหล่านี้มีความต้องการที่แตกต่างกันบนระบบย่อยหลักเดียวกัน ตัวอย่างเช่น กลุ่มผลิตภัณฑ์แปลกใหม่ที่แช่แข็งจัดลำดับความสำคัญของความเร็วม่านและเวลาที่กำหนดสั้นกว่าความจุของอ่างเก็บน้ำ ในขณะที่กลุ่มกลุ่มน็อตจัดลำดับความสำคัญของช่วงมีดลมเนื่องจากตัวผลิตภัณฑ์มีลักษณะไม่สม่ำเสมอและมีความหนาแน่น การตรวจสอบว่าโรงงานจัดอยู่ในหมวดหมู่ใดก่อนที่จะระบุความกว้างของสายพานหรือความยาวอุโมงค์ การสนทนาเรื่องการกำหนดขนาดอุปกรณ์จะยึดถือตามผลิตภัณฑ์จริงมากกว่าตัวเลขวัตถุประสงค์ทั่วไป
ข้อบกพร่องในการเคลือบทั่วไปและสาเหตุที่แท้จริง
ปัญหาด้านคุณภาพส่วนใหญ่ที่สืบย้อนไปถึงการ enrobing อุปกรณ์จะอยู่ในรูปแบบที่เกิดซ้ำจำนวนเล็กน้อย การรู้ว่าระบบย่อยใดที่รับผิดชอบต่อข้อบกพร่องที่กำหนดจะช่วยลดเวลาในการแก้ไขปัญหาได้อย่างมาก เนื่องจากผู้ปฏิบัติงานมีแนวโน้มที่จะปรับการควบคุมที่ไม่ถูกต้องก่อน
| ข้อบกพร่อง | สาเหตุน่าจะ | ระบบย่อยที่ต้องตรวจสอบ |
|---|---|---|
| ความหนาของการเคลือบไม่สม่ำเสมอตลอดความกว้างของสายพาน | หัวฉีดลมไม่ตรงหรือถูกบล็อกบางส่วน | ประกอบมีดลม |
| พื้นผิวหมองคล้ำหรือเป็นริ้ว | ช็อคโกแลต out of temper before reaching the curtain | หน่วยแบ่งเบาบรรเทา |
| ฐานเปลือยหรือเปลือยบนผลิตภัณฑ์สำเร็จรูป | บัตรผ่านก่อนลงล่างหายไปหรือปรับไม่ถูกต้อง | ก่อนลงล่าง |
| สินค้าเกาะติดกันที่ทางออก | เวลาคงอยู่ในอุโมงค์ระบายความร้อนไม่เพียงพอ | ระบายความร้อน tunnel length or belt speed |
| ช็อคโกแลต pooling around product base | การไหลของม่านส่วนเกินสัมพันธ์กับแรงกดของมีดลม | หัวม่าน and air knife balance |
เนื่องจากข้อบกพร่องเหล่านี้มักจะเกิดขึ้นเป็นระยะๆ แทนที่จะเกิดขึ้นในทุกยูนิต การติดตามว่ากะใด ประเภทของผลิตภัณฑ์ หรือสภาพแวดล้อมที่สัมพันธ์กับปัญหา มักจะให้ประสิทธิผลมากกว่าการปรับเครื่องจักรตามปฏิกิริยาหลังจากชุดงานที่ถูกแฟล็กชุดเดียว ความชื้นโดยรอบและอุณหภูมิของพืชสามารถเปลี่ยนประสิทธิภาพของอุโมงค์ทำความเย็นได้แม้ว่าการตั้งค่าภายในทั้งหมดจะยังคงเหมือนเดิม ซึ่งเป็นสาเหตุที่ทำให้สภาพห้องล็อกของสิ่งอำนวยความสะดวกบางแห่งควบคู่ไปกับการตรวจสอบคุณภาพผลิตภัณฑ์ในช่วงเปลี่ยนผ่านตามฤดูกาล
คำถามที่พบบ่อย
คำถามที่ 1: enrober และเครื่องดิปแตกต่างกันอย่างไร?
โดยทั่วไปแล้ว เครื่องจุ่มจะจุ่มสิ่งของแต่ละรายการลงในอ่างช็อกโกแลตที่นิ่งหรือปั่นเล็กน้อย ในขณะที่เอนโรเบอร์เป็นระบบต่อเนื่องที่ผลิตภัณฑ์จะเคลื่อนไปใต้ม่านช็อคโกแลตบนสายพานตาข่าย ตามด้วยการตัดแต่งมีดด้วยลมและอุโมงค์ทำความเย็นโดยเฉพาะ Enrobers ถูกสร้างขึ้นเพื่อการผลิตที่มีปริมาณมากอย่างต่อเนื่อง ในขณะที่อุปกรณ์จุ่มเหมาะกับการทำงานแบบช่างฝีมือที่มีขนาดเล็กกว่าหรือมากกว่า
คำถามที่ 2: ความหนาของชั้นเคลือบถูกควบคุมบนเส้น enrobing อย่างไร
ความหนาของชั้นเคลือบถูกกำหนดโดยแรงกดและมุมของมีดลมเป็นหลัก แทนที่จะกำหนดโดยการไหลของม่านเอง ม่านจะเคลือบส่วนเกินทั้งหมด และมีดลมจะเป่าส่วนเกินออกเพื่อให้เหลือความหนาของเป้าหมาย ซึ่งโดยทั่วไปสามารถปรับได้อย่างละเอียดโดยเพิ่มทีละน้อยเพื่อให้ตรงกับข้อกำหนดน้ำหนักของผลิตภัณฑ์
คำถามที่ 3: อะไรทำให้ช็อกโกแลตบานบนผลิตภัณฑ์ที่ห่อหุ้ม?
การบานมักเกิดจากการแบ่งเบาบรรเทาที่ไม่เหมาะสม อุณหภูมิที่เปลี่ยนแปลงระหว่างการทำความเย็น หรือการเก็บรักษาผลิตภัณฑ์สำเร็จรูปในสภาวะอบอุ่นและเย็นที่ผันผวนหลังบรรจุภัณฑ์ ปรากฏเป็นฟิล์มพื้นผิวสีเทาหม่นหรือสีขาว และแม้จะไม่เป็นปัญหาด้านความปลอดภัยของอาหาร แต่ก็ถือเป็นข้อบกพร่องด้านคุณภาพเนื่องจากส่งผลต่อรูปลักษณ์และเนื้อสัมผัส
คำถามที่ 4: สายการผลิตหนึ่งรายการสามารถรองรับผลิตภัณฑ์หลายประเภทได้หรือไม่
สายการผลิตส่วนใหญ่สามารถประมวลผลรูปร่างและขนาดของผลิตภัณฑ์ได้หลากหลายภายในขีดจำกัดความกว้างของสายพานและความยาวอุโมงค์ทำความเย็น โดยมีการปรับน้ำหนักการเคลือบ ความเร็วของสายพาน และการตั้งค่าก่อนลงล่างระหว่างการทำงาน สิ่งอำนวยความสะดวกที่มีส่วนผสมผลิตภัณฑ์ที่หลากหลายมากควรยืนยันเวลาการเปลี่ยนแปลงก่อนที่จะเลือกการกำหนดค่าเฉพาะ
คำถามที่ 5: อุโมงค์ทำความเย็นต้องใช้เวลานานแค่ไหน?
ข้อกำหนดด้านความยาวของอุโมงค์ขึ้นอยู่กับความเร็วของสายพานและน้ำหนักการเคลือบเป้าหมาย เนื่องจากการเคลือบที่หนาขึ้นและความเร็วของสายพานที่เร็วขึ้นทั้งคู่จะเพิ่มเวลาที่ต้องใช้ในการตั้งค่าช็อคโกแลตให้สมบูรณ์ก่อนที่ผลิตภัณฑ์จะถึงเอาท์พุต โดยทั่วไปจะคำนวณจากการรวมกันของเวลาพักที่จำเป็นและความเร็วสายพานวิ่งของเส้นเฉพาะ