

1. บทนำ: สามเสาหลักของการกลั่นช็อกโกแลตสมัยใหม่
การผลิตช็อกโกแลตเชิงอุตสาหกรรมอาศัยลำดับขั้นตอนเชิงกลและความร้อนที่แม่นยำ ซึ่งจะเปลี่ยนของแข็งโกโก้ดิบ ผลึกน้ำตาล และไขมันให้เป็นเนื้อครีมที่เนียนและเป็นเนื้อเดียวกัน ประสิทธิภาพของการเปลี่ยนแปลงนี้ขึ้นอยู่กับขั้นตอนสำคัญสามขั้นตอนเป็นอย่างมาก: การลดขนาดอนุภาคน้ำตาล , การทำให้เป็นของเหลวและการผสมไขมัน และ การบดเมล็ดโกโก้และส่วนผสมแห้งในระดับไมโคร . เมื่อขั้นตอนเหล่านี้ไม่ได้รับการปรับให้เหมาะสม ผู้ผลิตจะต้องเผชิญกับเวลาการเกาะติดที่นานขึ้น การใช้พลังงานที่สูงขึ้น และผลิตภัณฑ์ขั้นสุดท้ายที่มีกลิ่นปากหรือมีความหนืดไม่สม่ำเสมอ
คู่มือนี้มุ่งเน้นไปที่วิธีการเชิงปฏิบัติที่ขับเคลื่อนด้วยข้อมูลเพื่อปรับปรุงการจัดการการป้อนโกโก้และการกลั่นมวลผ่านการใช้เชิงกลยุทธ์ของเครื่องบดอุตสาหกรรม ถังหลอม และระบบโรงสีลูกกลม เราจะตรวจสอบบทบาทของอุปกรณ์แต่ละประเภทในการบรรลุการกระจายขนาดอนุภาคเป้าหมาย (โดยทั่วไปคือ 18-30 ไมครอนสำหรับช็อกโกแลตพรีเมียม) ในขณะที่ยังคงรักษาอัตราปริมาณงานให้สูงกว่า 500 กิโลกรัมต่อชั่วโมงในสายการผลิตแบบต่อเนื่อง
จากข้อมูลการปฏิบัติงานที่รวบรวมจากโรงงานผลิตขนมหวานขนาดกลาง ส่วนต่างๆ ต่อไปนี้นำเสนอการปรับปรุงประสิทธิภาพการกลั่นที่สามารถวัดผลได้เมื่อมีการสอบเทียบพารามิเตอร์ของกระบวนการอย่างถูกต้อง ตัวอย่างเช่น การลดขนาดอนุภาคน้ำตาลจาก 200 ไมครอนเหลือ 40 ไมครอนก่อนผสมสามารถลดระยะเวลาการโม่ลูกบอลครั้งต่อไปได้มากถึง 35 เปอร์เซ็นต์
2. การเตรียมวัตถุดิบ: การป้อนโกโก้และการบดน้ำตาล
การป้อนโกโก้ - การไหลของเมล็ดโกโก้ เหล้าโกโก้ และน้ำตาลเข้าสู่สายการกลั่น - เป็นตัวกำหนดความสม่ำเสมอของสารละลายขั้นกลาง การเปลี่ยนแปลงของอัตราการป้อนหรือการกระจายขนาดอนุภาคทำให้เกิดความผันผวนในประสิทธิภาพการกัดปลายน้ำ การป้อนเข้าที่เสถียรต้องใช้กระบวนการคู่ขนานสองกระบวนการ: น้ำตาลถูกบดให้เป็นผงละเอียด ในขณะที่เหล้าโกโก้จะถูกเก็บของเหลวไว้โดยการควบคุมอุณหภูมิ
2.1 การบดน้ำตาลความเร็วสูง: ทำให้มีการไหลของผงสม่ำเสมอ
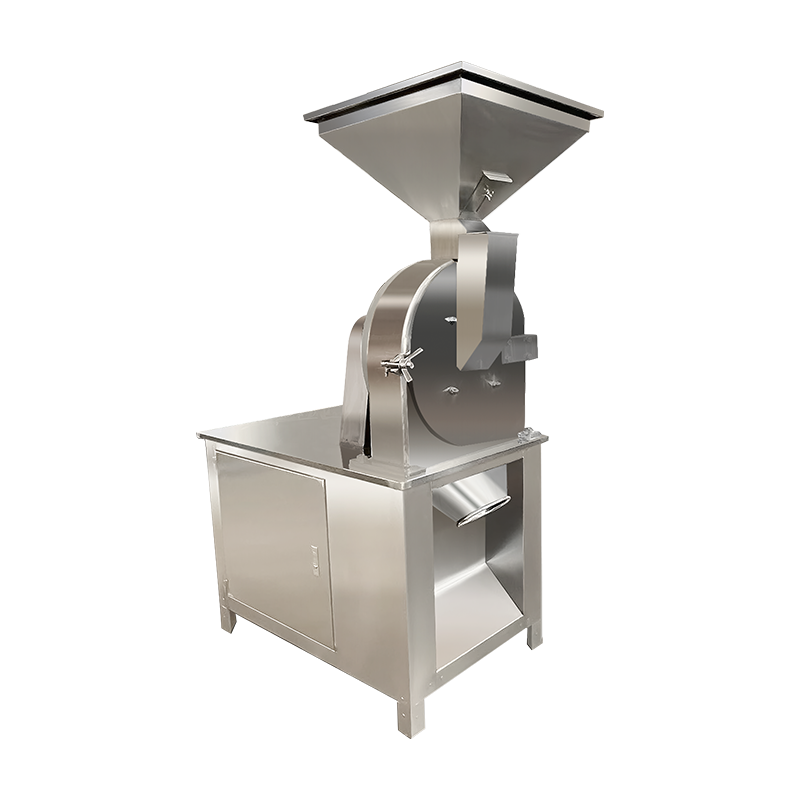
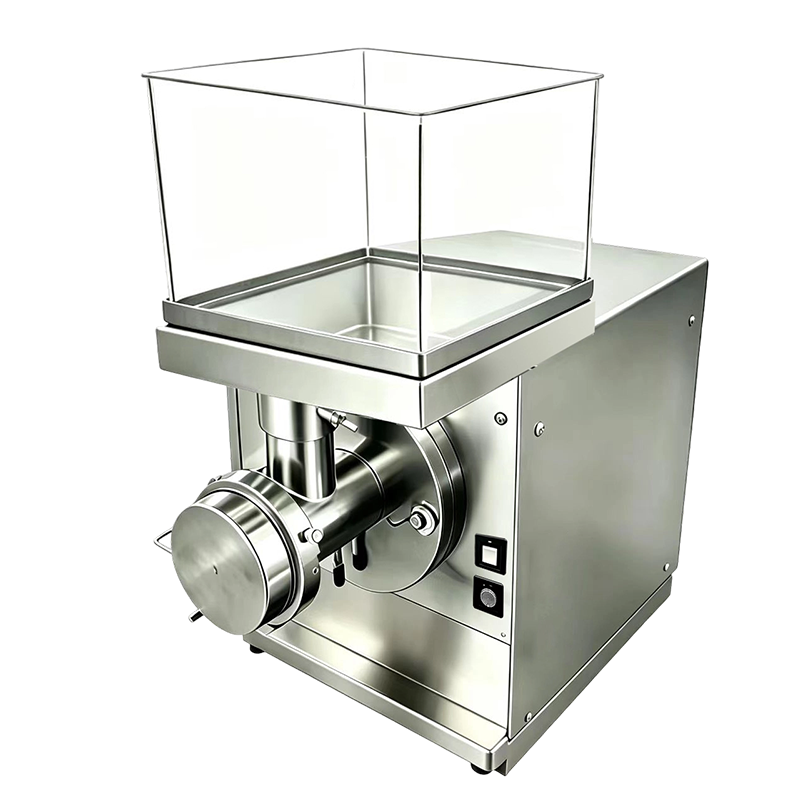
โดยทั่วไปน้ำตาลทรายจะเข้าสู่กระบวนการโดยมีขนาดอนุภาคเฉลี่ย 400-600 ไมครอน หากไม่มีการกัดล่วงหน้า คริสตัลขนาดใหญ่เหล่านี้จะทำให้เครื่องบดลูกกลิ้งทำงานหนักเกินไป ส่งผลให้เกิดความร้อนสูงเกินไปเฉพาะจุดและการลดขนาดที่ไม่สม่ำเสมอ ที่ เครื่องบดน้ำตาลความเร็วสูง SFJ แก้ไขปัญหานี้โดยใช้กลไกการบดพินดิสก์ที่ทำงานที่ความเร็วปลายเกิน 100 ม./วินาที ด้วยความเร็วนี้ ผลึกน้ำตาลจะแตกตามแนวระนาบของรอยแยก ทำให้เกิดเป็นผงละเอียดที่มีอนุภาคขนาดต่ำกว่า 100 ไมครอนถึง 90 เปอร์เซ็นต์
ข้อมูลภาคสนามจากโรงงานผลิตขนมที่แปรรูปน้ำตาล 2.5 ตันต่อกะแสดงให้เห็นว่าการเปลี่ยนมาใช้เครื่องบดความเร็วสูงช่วยลด D90 ของน้ำตาลที่บดล่วงหน้า (ขนาดอนุภาคเปอร์เซ็นไทล์ที่ 90) จาก 210 ไมครอนเป็น 74 ไมครอน ผงน้ำตาลที่ละเอียดยิ่งขึ้นนี้ช่วยให้โรงสีลูกบอลขั้นปลายสามารถผลิตช็อกโกแลตขั้นสุดท้ายที่มีมวล D90 ที่ 22 ไมครอนได้ในเวลาเพียง 3.5 ชั่วโมง ซึ่งลดลงได้ 1.2 ชั่วโมงเมื่อเทียบกับการใช้น้ำตาลที่ไม่ได้สี
พารามิเตอร์การปฏิบัติงานที่สำคัญสำหรับการบดน้ำตาล:
- ความเร็วปลายโรเตอร์: 90-110 ม./วินาที (ปรับตามความแข็งของน้ำตาล)
- ความเร็วลักษณนาม: 2,000-4,000 รอบต่อนาทีเพื่อควบคุมขนาดการตัดด้านบน
- อัตราการไหลของอากาศ: 1200-1800 ลบ.ม./ชม. เพื่อป้องกันม่านบังตา
- ขนาดอนุภาคเป้าหมาย: D90 ≤ 80 ไมครอนสำหรับช็อกโกแลตนม ≤ 60 ไมครอนสำหรับดาร์กช็อกโกแลต
ผู้ปฏิบัติงานควรตรวจสอบอุณหภูมิการดึงกำลังและแบริ่งอย่างใกล้ชิด การเพิ่มขึ้นของกระแสดึงที่สูงกว่าเส้นพื้นฐานมากกว่า 15 เปอร์เซ็นต์ บ่งชี้ว่าหมุดบดสึกหรอหรือมีความชื้นมากเกินไปในน้ำตาล (สูงกว่า 0.5 เปอร์เซ็นต์) การรวมระบบป้อนอากาศแบบลดความชื้นเข้ากับเครื่องบดสามารถลดการเกาะตัวที่เกี่ยวข้องกับความชื้นได้
3. การทำให้ไขมันกลายเป็นของเหลวและการผสมมวล: บทบาทของการหลอมเหลวแบบควบคุมอุณหภูมิ
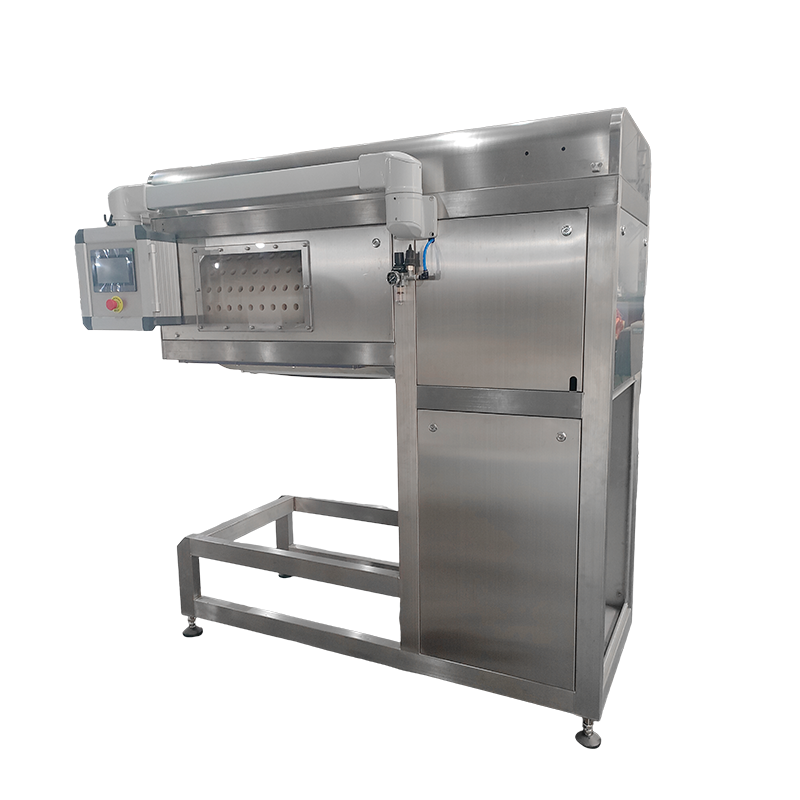
เนยโกโก้และไขมันพืชอื่นๆ จะต้องทำให้เป็นของเหลวทั้งหมดก่อนจึงจะสามารถเคลือบอนุภาคของแข็งได้อย่างสม่ำเสมอ ไขมันที่ยังคงเป็นผลึกบางส่วนจะทำให้มีการกระจายตัวและจับเป็นก้อนที่ไม่ดีซึ่งรอดพ้นจากกระบวนการทำให้บริสุทธิ์ ที่ ถังละลายไขมัน RYJ รวมระบบทำความร้อนแบบแจ็คเก็ตเข้ากับเครื่องกวนแรงเฉือนต่ำเพื่อละลายไขมันในขณะที่ยังคงความเสถียรของโพลีมอร์ฟิก
3.1 การละลายไขมันอย่างต่อเนื่องและการส่งมวล
ถังหลอมสมัยใหม่ทำงานในโหมดต่อเนื่อง: ก้อนไขมันหรือสะเก็ดจะเข้ามาที่ปลายด้านหนึ่ง เคลื่อนผ่านพื้นผิวที่ให้ความร้อน (แจ็คเก็ตน้ำหรือน้ำมันร้อนที่อุณหภูมิ 50-60°C) และออกมาเป็นของเหลวใส คุณลักษณะการออกแบบที่สำคัญคือ อัตราส่วนพื้นที่แลกเปลี่ยนความร้อนต่อปริมาตร – เหมาะสำหรับพื้นที่ที่สูงกว่า 12 ตร.ม./ลบ.ม. เพื่อการหลอมละลายอย่างรวดเร็วโดยไม่มีจุดร้อนเฉพาะที่ แท็งก์ RYJ บรรลุเป้าหมายนี้ด้วยแจ็คเก็ตที่มีรอยบุ๋มและแผ่นกั้นภายในที่ส่งเสริมการไหลเชี่ยว
ในทางปฏิบัติ ผู้ผลิตที่ผลิตดาร์กช็อกโกแลต 800 กก./ชม. ลดเวลาการละลายไขมันจากการผลิตเป็นชุดไปสู่การประมวลผลต่อเนื่อง ถัง RYJ รักษาอุณหภูมิทางออกของไขมันไว้ที่ 45°C ± 1.5°C โดยมีเวลาพักอยู่ที่ 18 นาที การป้อนไขมันอย่างสม่ำเสมอนี้ช่วยขจัดปัญหาก่อนหน้านี้เรื่องอนุภาคไขมันละลายไม่เต็มที่ซึ่งปรากฏเป็นจุดในช็อกโกแลตขั้นสุดท้าย
บูรณาการปั๊มส่งมวล
หลังจากถังหลอมเหลว ปั๊มแบบกลีบหรือปั๊มแบบโปรเกรสซีฟจะถ่ายไขมันเหลวไปยังถังผสมซึ่งจะรวมเข้ากับผงน้ำตาลและมวลโกโก้ ปั๊มต้องให้การไหลแบบไม่มีจังหวะเพื่อหลีกเลี่ยงไม่ให้อากาศเข้าไป แนะนำให้ใช้ปั๊มเกียร์ที่มีระบบขับเคลื่อนความถี่ตัวแปร โดยรักษาแรงดันทางออกไว้ระหว่าง 2-4 บาร์
| พารามิเตอร์ | ถังละลายไขมัน RYJ Typical Range | ผลต่อการกลั่น |
|---|---|---|
| อุณหภูมิหลอมละลาย | 45-55°C (เนยโกโก้) | ช่วยให้เกิดของเหลวได้อย่างสมบูรณ์โดยไม่ทำให้รสชาติลดลง |
| ความเร็วกวน | 20-40 รอบต่อนาที | ป้องกันการแบ่งชั้นไขมันและเร่งการถ่ายเทความร้อน |
| เวลาพักอาศัย | 15-30 นาที | ปรับสมดุลประสิทธิภาพการหลอมเหลวและความเสถียรทางความร้อน |
| ความชื้นระบายไขมัน | < 0.1 เปอร์เซ็นต์ | ลดการเปลี่ยนแปลงความหนืดในมวลสุดท้าย |
4. การลดขนาดอนุภาคด้วยระบบโรงสีลูกกลิ้ง
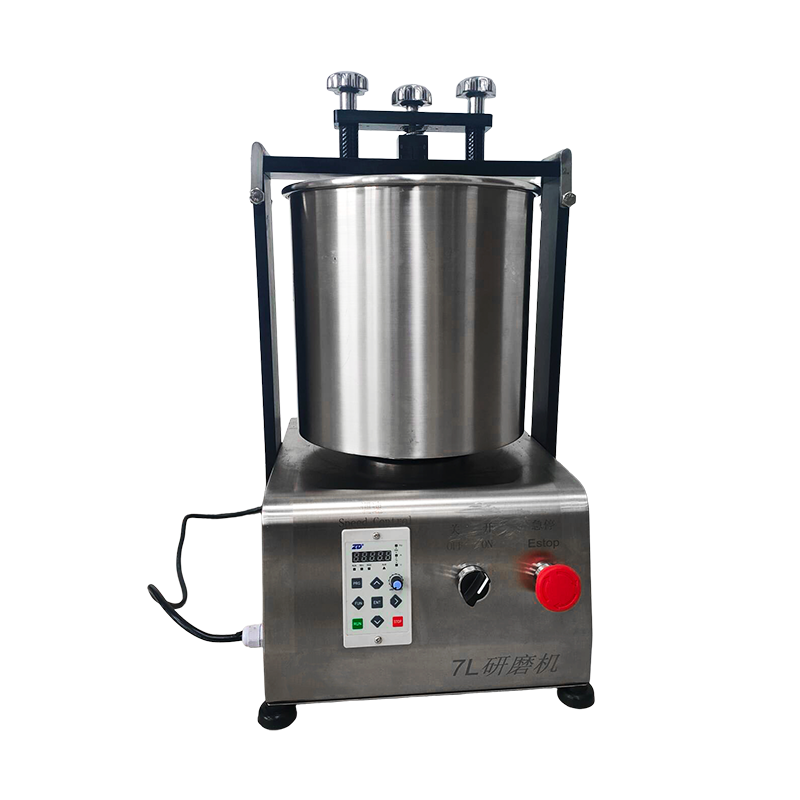
การกัดลูกบอลยังคงเป็นเทคนิคที่ใช้กันอย่างแพร่หลายในการลดอนุภาคของแข็งในมวลช็อกโกแลตจากหลายร้อยไมครอนจนถึงช่วงเป้าหมาย 15-35 ไมครอน ที่ โรงงานช็อกโกแลตบอลซีรี่ส์ QMJ (ใหม่) ผสมผสานนวัตกรรมหลายอย่างเพื่อปรับปรุงประสิทธิภาพการกัดระดับไมโคร: ห้องบดแนวนอนพร้อมแขนกวน ตัวแยกแบบไดนามิก และระบบทำความเย็นแบบวงปิด
4.1 วิธีที่ QMJ Ball Mill ประสบความสำเร็จในการสีช็อคโกแลตที่เหนือกว่า
เครื่องบดลูกช็อคโกแลตทำงานบนหลักการของการกระแทกและการขัดสีที่มีพลังงานสูง ภายในห้องทรงกระบอกที่อยู่นิ่ง ลูกบอลเหล็กโลหะผสมโครเมียม (เส้นผ่านศูนย์กลาง 8-15 มม.) จะถูกทำให้เคลื่อนที่โดยเพลากวนกลางพร้อมใบพัดแบบดิสก์หรือพิน มวลช็อกโกแลตจะถูกปั๊มอย่างต่อเนื่องผ่านสื่อการบด อนุภาคแตกหักไม่เพียงแต่จากการชนกันของลูกบอล-อนุภาค-ลูกบอลโดยตรงเท่านั้น แต่ยังเกิดจากแรงเฉือนที่เกิดขึ้นระหว่างลูกบอลที่กำลังเคลื่อนที่และผนังห้องอีกด้วย
ข้อมูลจากช็อกโกแลตนมชุด 1,500 กก. เปิดเผยว่าการใช้ซีรีส์ QMJ ใหม่ช่วยลดการใช้พลังงานจำเพาะต่อตันของมวลกลั่นได้ 18 เปอร์เซ็นต์ เมื่อเทียบกับโรงสีลูกกลิ้งแนวตั้งทั่วไป การปรับปรุงนี้เกิดจากรูปทรงของเครื่องกวนที่ได้รับการปรับเปลี่ยน ซึ่งสร้างการกระจายตัวของลูกบอลที่สม่ำเสมอมากขึ้น และลดจุดบอด การกระจายตัวของขนาดอนุภาคสุดท้ายแสดง D50 ที่ 16 ไมครอน และ D90 ที่ 27 ไมครอน หลังจากการกัดแบบหมุนเวียนเป็นเวลา 4 ชั่วโมง
4.2 ประสิทธิภาพการกัดระดับไมโครและพารามิเตอร์ของโรงสีลูกกลิ้ง
เพื่อเพิ่มประสิทธิภาพ เครื่องบดช็อคโกแลต ประสิทธิภาพ ผู้ปฏิบัติงานจะต้องปรับสมดุลตัวแปรหลายตัว:
- อัตราการชาร์จบอล: 60-75 เปอร์เซ็นต์ของปริมาตรห้อง ประจุที่ต่ำกว่าจะช่วยลดความถี่ในการกระแทก ประจุที่สูงกว่าจะเพิ่มความร้อนที่มีความหนืด
- ความเร็วปลายกวน: 8-12 ม./วินาที สำหรับดาร์กช็อกโกแลต (ความหนืดสูง) และ 10-14 ม./วินาที สำหรับช็อกโกแลตนม ความเร็วที่มากเกินไปทำให้เกิดการปั่นแยกลูกบอลและการกัดที่ไม่มีประสิทธิภาพ
- อัตราการไหลของมวล: 300-800 กก./ชม. ต่อห้องขนาด 500 ลิตร อัตราการไหลที่สูงขึ้นจะช่วยลดระยะเวลาการพักตัว ส่งผลให้ผลิตภัณฑ์มีความหยาบ
- อุณหภูมิเสื้อทำความเย็น: 18-25°C เพื่อให้มวลช็อกโกแลตมีอุณหภูมิต่ำกว่า 45°C ป้องกันการเคลื่อนตัวของไขมัน
การทดสอบการปรับให้เหมาะสมในโลกแห่งความเป็นจริงบนโรงสีลูกบอลขนาด 1,000 กก. แสดงให้เห็นว่าการลดเส้นผ่านศูนย์กลางของลูกบอลจาก 15 มม. เหลือ 10 มม. ทำให้ D90 ลดลงจาก 33 µm เป็น 26 µm หลังจากระยะเวลาการกัดเท่าเดิม อย่างไรก็ตาม ลูกบอลที่มีขนาดเล็กกว่านั้นต้องใช้เวลานานกว่า 22 เปอร์เซ็นต์เพื่อให้ได้ปริมาณงานเท่าเดิม เนื่องจากมีพลังงานการแตกหักต่อการชนที่ต่ำกว่า การผสมลูกบอลที่เหมาะสมมักจะเป็นไปตามการกระจายแบบสองรูปแบบ: ลูกบอล 70 เปอร์เซ็นต์ 12 มม. และ 30 เปอร์เซ็นต์ 8 มม.
5. กระบวนการ Conching: การปรับแต่งขั้นสุดท้ายและการพัฒนารสชาติ
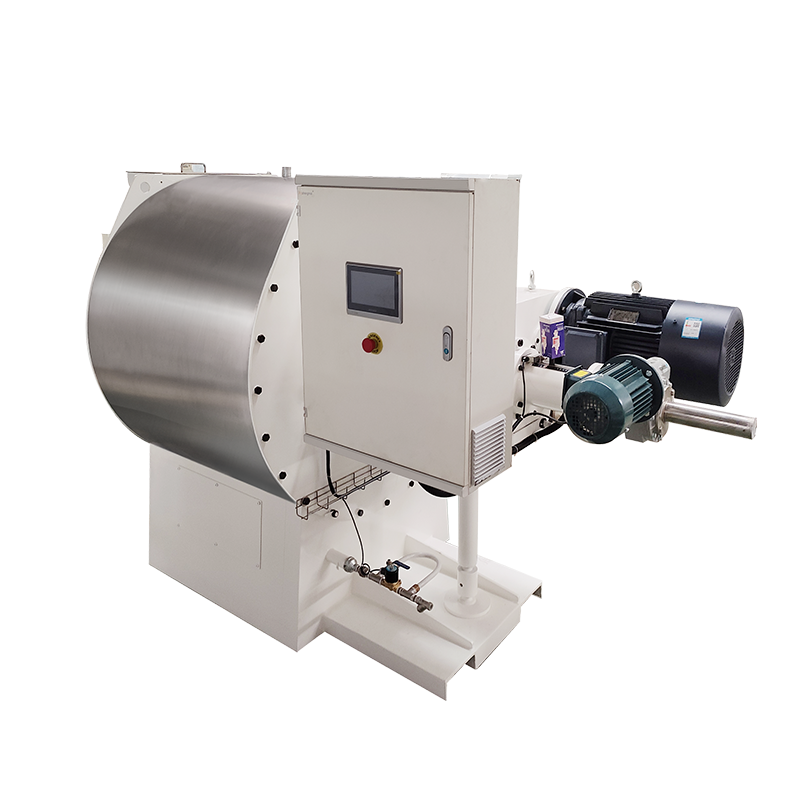
หลังจากการโม่ลูกบอล มวลช็อกโกแลตยังคงมีกรดระเหย (เช่น กรดอะซิติกจากการหมักโกโก้) และมีการกระจายความชื้นไม่สม่ำเสมอ ที่ เครื่องทำช็อคโกแลต Conche รุ่น QYJ ทำหน้าที่สองบทบาทคือ conching อย่างต่อเนื่อง – การตัดมวลเพื่อเคลือบอนุภาคของแข็งทั้งหมดด้วยไขมัน – และระเหยสารระเหยที่ไม่ต้องการ
5.1 หลักการทำงานของเครื่อง Conching
เครื่องอัดก้อนสมัยใหม่ใช้เพลาตามยาวพร้อมไม้พายหรือโรเตอร์ที่จะกวนมวลช็อกโกแลตที่อุณหภูมิที่ควบคุม (60-80°C สำหรับดาร์กช็อกโกแลต, 45-55°C สำหรับช็อกโกแลตนม) ซีรีส์ QYJ ใช้วงจรสามขั้นตอน: การบดแบบแห้ง (เริ่มต้น 2-4 ชั่วโมง) เพื่อขจัดความชื้นและกรด ขั้นตอนการวาง (การเติมไขมัน) เพื่อลดความหนืด และการบดของเหลว (การตัดขั้นสุดท้าย) เพื่อให้บรรลุรีโอโลยีเป้าหมาย
ข้อมูลอุตสาหกรรมจากหอยคอนขนาด 2,000 กก. แสดงให้เห็นว่าการขยายขั้นตอนการคอนชิงแบบแห้งจาก 2 เป็น 4 ชั่วโมงจะช่วยลดปริมาณความชื้นสุดท้ายจาก 1.2 เปอร์เซ็นต์เป็น 0.8 เปอร์เซ็นต์ ความชื้นที่ลดลงนี้ช่วยเพิ่มความสามารถในการไหลของช็อกโกแลตได้ 18 เปอร์เซ็นต์ (วัดโดยค่าผลผลิตของ Casson ที่ลดลงจาก 12 Pa เป็น 9.8 Pa) อย่างไรก็ตาม ระยะเวลาการอัดที่นานขึ้นจะทำให้ต้นทุนด้านพลังงานเพิ่มขึ้น ซึ่งต้องประเมินโดยเทียบกับข้อกำหนดเฉพาะของผลิตภัณฑ์
พารามิเตอร์การยึดเกาะที่สำคัญสำหรับการรักษาขนาดอนุภาค
แม้ว่าการเกาะเกาะจะยังคงลดขนาดอนุภาคลงเล็กน้อย (โดยทั่วไปจะดีขึ้น 2-5 ไมครอนใน D90) แต่ผลกระทบหลักอยู่ที่คุณสมบัติทางประสาทสัมผัส การสังข์มากเกินไป (เกิน 12 ชั่วโมง) อาจทำให้ไขมันสลายและรสชาติไม่คงที่ จุดสิ้นสุดที่เหมาะสมที่สุดจะถูกระบุเมื่อมวลช็อกโกแลตบรรลุถึง a ความหนืด 8-15 Pa·s ที่ 40°C และอัตราเฉือน 5 s⁻¹
การบูรณาการเครื่องกัดเข้ากับเอาต์พุตของโรงสีลูกกลมถือเป็นสิ่งสำคัญ หากโรงสีลูกกลมผลิต D90 ที่สูงกว่า 35 ไมครอน เครื่องอัดเกลียวจะไม่สามารถลดขนาดให้ต่ำกว่า 30 ไมครอนได้อย่างมีประสิทธิภาพ การบดอัดจะให้การขัดสีเพียงเล็กน้อยเท่านั้น ดังนั้นโรงสีลูกกลมจะต้องส่งมวลที่ละเอียดกว่าเป้าหมายสุดท้ายประมาณ 5-10 ไมครอน
6. การรวมระบบ: ตั้งแต่การป้อนเข้าไปจนถึงมวลที่เสร็จสิ้นแล้ว
การปรับเครื่องจักรแต่ละเครื่องให้เหมาะสมจะให้ประโยชน์ที่จำกัด หากสายการผลิตไม่สมดุล ระบบป้อนโกโก้และการกลั่นมวลที่ออกแบบมาอย่างดีเป็นไปตามการไหลแบบซิงโครนัส: เครื่องบดน้ำตาล → ถังละลายไขมัน → ถังผสม → โรงสีลูกกลม → เครื่องอัดก้อน ขนาดถังบัฟเฟอร์ของแต่ละขั้นตอนและความจุของปั๊มจะต้องรองรับปริมาณงานสูงสุดของเครื่องจักรปลายน้ำ
6.1 การกำหนดค่าแบบต่อเนื่องและแบบแบตช์
สายการผลิตการกลั่นแบบต่อเนื่อง (โดยใช้โรงสีลูกกลิ้ง QMJ ที่มีวงจรการหมุนเวียนแบบไดนามิก) สามารถให้ผลผลิต 800-1200 กิโลกรัม/ชั่วโมง โดยมีความคงตัวของขนาดอนุภาค ระบบแบทช์แม้จะควบคุมได้ง่ายกว่า แต่จะมีเวลาว่างนานขึ้นระหว่างการเติมและการเททิ้ง ตารางด้านล่างเปรียบเทียบเมตริกประสิทธิภาพทั่วไป:
| พารามิเตอร์ | เส้นต่อเนื่อง (Ball Mill Conche) | Batch Line (โรงสีลูกแบบสแตนด์อโลน) |
|---|---|---|
| ปริมาณงาน (กก./ชม.) | 800-1500 | 400-800 |
| ความสอดคล้อง D90 (มาตรฐาน dev) | ±1.5 ไมโครเมตร | ±3.2 ไมโครเมตร |
| พลังงานจำเพาะ (kWh/ตัน) | 85-110 | 130-160 |
| เวลาเปลี่ยน (ชั่วโมง) | 0.5 (ระหว่างสูตร) | 2-3 |
สำหรับผู้ผลิตที่ผลิตสูตรอาหารหลายสูตร (เช่น ดาร์ก นม ไวท์ช็อกโกแลต) ในวันเดียวกัน สายการผลิตต่อเนื่องที่มีความสามารถในการล้างอย่างรวดเร็วจะช่วยลดความเสี่ยงในการปนเปื้อนของผลิตภัณฑ์ การออกแบบที่เป็นมิตรกับ CIP ของเครื่อง QYJ ช่วยให้สามารถล้างด้วยน้ำมันพืชได้ภายในเวลาไม่ถึง 30 นาที
7. การควบคุมกระบวนการและการเพิ่มประสิทธิภาพที่ขับเคลื่อนด้วยข้อมูล
การตรวจสอบขนาดอนุภาค อุณหภูมิมวล และโหลดมอเตอร์แบบเรียลไทม์ ช่วยให้สามารถปรับการคาดการณ์ได้ เซ็นเซอร์การเลี้ยวเบนของเลเซอร์ที่ติดตั้งหลังโรงสีลูกบอลและก่อนส่วนคอนเชจะให้การป้อนกลับทันที เมื่อ D90 เกินค่าที่ตั้งไว้ (เช่น 28 µm) ระบบสามารถเพิ่มความเร็วปั๊มหมุนเวียนหรือลดอัตราการป้อนโดยอัตโนมัติ
7.1 ตัวบ่งชี้ประสิทธิภาพหลักสำหรับการกลั่นจำนวนมาก
- อัตราส่วนประสิทธิภาพการกลั่น: (พื้นที่ผิวรวมเพิ่มขึ้นต่อ kWh) – ค่าที่สูงกว่า 2.5 ตร.ม./kWh บ่งบอกถึงประสิทธิภาพที่ดี
- อัตราการเพิ่มขึ้นของอุณหภูมิ: ไม่ควรเกิน 0.5°C ต่อนาทีในโรงสีลูกบอล การเพิ่มขึ้นเร็วขึ้นบ่งชี้ว่าการระบายความร้อนไม่เพียงพอหรือมีประจุบอลมากเกินไป
- ปริมาณงานเฉพาะ: กิโลกรัมของมวลสุดท้ายต่อลิตรของปริมาตรห้องบดต่อชั่วโมง – เป้าหมายที่สูงกว่า 2.2 สำหรับดาร์กช็อกโกแลต
โรงงานแห่งหนึ่งลดเวลาการกัดลูกบอลลง 17 เปอร์เซ็นต์หลังจากติดตั้งเซ็นเซอร์ตรวจจับการสั่นสะเทือนบนตัวเรือนโรงสี เซ็นเซอร์ตรวจพบการเพิ่มขึ้นอย่างค่อยเป็นค่อยไปของแอมพลิจูดการสั่นสะเทือนเนื่องจากหมุดตัวกวนสึกหรอ ซึ่งช่วยให้สามารถบำรุงรักษาตามกำหนดเวลาก่อนที่จะเกิดความล้มเหลวอย่างรุนแรง หลังการบำรุงรักษา การกระจายขนาดอนุภาคแคบลงอย่างมาก (ความแปรผันของ D90 ลดลงจาก ±4 µm เป็น ±1.8 µm)
8. การบำรุงรักษาและการแก้ไขปัญหาการกลั่นทั่วไป
แม้แต่ระบบที่ได้รับการปรับปรุงอย่างดีก็ยังต้องเผชิญกับการเบี่ยงเบน ด้านล่างนี้คือคำแนะนำในการแก้ไขปัญหาแบบมีโครงสร้างสำหรับปัญหาทั่วไปใน การกลั่นช็อคโกแลต .
8.1 ปัญหาที่พบบ่อยและการดำเนินการแก้ไข
- รู้สึกแสบปาก / สูง D90: ตรวจสอบการสึกหรอของตัวกลางโรงสีลูกกลิ้ง – ลูกบอลสูญเสียเส้นผ่านศูนย์กลาง 1-2 มม. ต่อ 500 ชั่วโมงการทำงาน เปลี่ยนเมื่อลูกบอล 80 เปอร์เซ็นต์มีขนาดเล็กเกินไป
- การใช้พลังงานมากเกินไป: ตรวจสอบว่าเครื่องบดน้ำตาลมีค่า D90 < 80 µm น้ำตาลทรายหยาบทำให้โรงงานลูกชิ้นทำงานหนักเกินไป
- ความหนืดเพิ่มขึ้น: วัดปริมาณไขมัน – ไขมันลดลง 2 เปอร์เซ็นต์ต้องเติมเลซิติน 0.5-1 เปอร์เซ็นต์
- ไขมันจะบานหลังการเก็บรักษา: การแบ่งเบาบรรเทาที่ไม่สมบูรณ์ แต่อาจเกิดจากการแปรผันของขนาดอนุภาคได้เช่นกัน ตรวจสอบให้แน่ใจว่า D90 สุดท้าย < 30 µm
กำหนดการบำรุงรักษาเชิงป้องกันควรรวมถึงการตรวจสอบแขนกวนของโรงสีลูกกลมทุกสัปดาห์ และการสอบเทียบเซ็นเซอร์อุณหภูมิบนถังหลอมเหลว RYJ ทุกเดือน กรณีศึกษาจากโรงงานขนาด 5 ตัน/วัน แสดงให้เห็นว่าการเปลี่ยนจากการบำรุงรักษาเชิงโต้ตอบไปเป็นการบำรุงรักษาเชิงคาดการณ์ช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ได้ถึง 62 เปอร์เซ็นต์ในช่วงหกเดือน
9. ทิศทางในอนาคตของเทคโนโลยีการป้อนเข้าและการสีโกโก้
อุตสาหกรรมกำลังก้าวไปสู่สายการกลั่นแบบอัตโนมัติเต็มรูปแบบด้วยการทำนายขนาดอนุภาคโดยใช้ AI เซ็นเซอร์อินไลน์อัลตราโซนิกและอัลกอริธึมการเรียนรู้ของเครื่องสามารถคาดการณ์พารามิเตอร์โรงสีลูกกลมที่เหมาะสมที่สุดสำหรับต้นกำเนิดเมล็ดโกโก้ที่แตกต่างกัน นอกจากนี้ ระบบไฮบริดที่ผสมผสานระหว่างการกัดด้วยเจ็ทและการกัดบอลกำลังเกิดขึ้นสำหรับช็อกโกแลตที่มีความละเอียดพิเศษ (<15 µm) ที่ใช้ในการใช้งานที่มีลักษณะสมบูรณ์
สำหรับผู้ผลิตขนาดเล็กถึงขนาดกลาง ระบบโมดูลาร์ที่บูรณาการ เครื่องทำช็อคโกแลต Conche รุ่น QYJ ด้วยโรงสีลูกกลม QMJ ในระบบลื่นไถลเดียว ช่วยลดพื้นที่พื้นได้ถึง 40 เปอร์เซ็นต์ เมื่อเทียบกับรูปแบบแบบดั้งเดิม การออกแบบแบบโมดูลาร์เหล่านี้ยังทำให้การทำความสะอาดและการเปลี่ยนง่ายขึ้นอีกด้วย
10. คำถามที่พบบ่อย
คำถามที่ 1: ขนาดอนุภาคในอุดมคติสำหรับช็อกโกแลตพรีเมียมหลังจากการกัดลูกบอลคือเท่าใด
โดยทั่วไปแล้วดาร์กช็อกโกแลตแบบพรีเมียมจะต้องมี D90 (90 เปอร์เซ็นต์ของอนุภาค) ต่ำกว่า 25 ไมครอน โดยที่ D50 จะอยู่ที่ประมาณ 15-18 ไมครอน ช็อกโกแลตนมอาจมีหยาบกว่าเล็กน้อย (D90 < 30 ไมครอน) เนื่องจากนมผงช่วยปกปิดความหยาบ ขนาดอนุภาคที่มากกว่า 35 ไมครอน สามารถมองเห็นได้ว่าเป็นเม็ดทรายบนลิ้น
คำถามที่ 2: ควรเปลี่ยนสื่อการบดในโรงสีลูกช็อกโกแลตบ่อยแค่ไหน
โดยทั่วไปลูกบอลเหล็กโครเมียมจะมีเส้นผ่านศูนย์กลางลดลง 1-2 มม. ต่อ 800-1,000 ชั่วโมงการทำงาน ตรวจสอบลูกบอลทุกๆ 500 ชั่วโมง เปลี่ยนเมื่อมากกว่า 30 เปอร์เซ็นต์ต่ำกว่า 8 มม. (เริ่มจาก 12 มม.) วัสดุผสมขนาดต่างๆ (เช่น 60 เปอร์เซ็นต์ 12 มม., 40 เปอร์เซ็นต์ 8 มม.) มักจะให้ประสิทธิภาพการกัดที่ดีที่สุด
คำถามที่ 3: ถังละลายไขมันถังเดียวสามารถเสิร์ฟทั้งเนยโกโก้และไขมันนมได้หรือไม่
ใช่ แต่จำเป็นต้องทำความสะอาดอย่างละเอียดระหว่างไขมันต่างๆ เพื่อหลีกเลี่ยงการปนเปื้อนข้ามรสชาติ ภายในที่เรียบลื่นของถังละลายไขมัน RYJ และวาล์วแบบฝังด้านล่างช่วยให้สามารถหมุนเวียน CIP (ทำความสะอาดแบบแทนที่) ได้อย่างรวดเร็ว หากต้องการผลิตหลายสูตรอย่างต่อเนื่อง ลองใช้ถังหลอมเฉพาะสองถัง
คำถามที่ 4: โดยทั่วไปแล้วการใช้พลังงานในการกลั่นช็อกโกแลตมวล 1 ตันเป็นเท่าใด
ในสายการผลิตที่ได้รับการปรับปรุงด้วยเครื่องบดน้ำตาลความเร็วสูง เครื่องบดลูกกลม และเครื่องบดย่อย พลังงานจำเพาะทั้งหมดจะอยู่ในช่วงตั้งแต่ 90 ถึง 130 กิโลวัตต์ชั่วโมงต่อตัน ประมาณ 60 เปอร์เซ็นต์ถูกใช้โดยโรงสีลูกบอล, 25 เปอร์เซ็นต์โดยการเชื่อม และ 15 เปอร์เซ็นต์โดยอุปกรณ์เสริม (ปั๊ม พัดลม ระบบทำความเย็น)
คำถามที่ 5: ความชื้นในน้ำตาลส่งผลต่อกระบวนการกลั่นอย่างไร
น้ำตาลที่มีความชื้นมากกว่า 0.8 เปอร์เซ็นต์ทำให้เกิดการรวมตัวกันในเครื่องบดและเครื่องบดลูกกลม อนุภาคเหนียวจะปิดกั้นตะแกรงและลดประสิทธิภาพการกัด การอบแห้งอาหารน้ำตาลหรือการใช้เครื่องลดความชื้นในช่องอากาศเข้าของเครื่องบดสามารถบรรเทาปัญหานี้ได้
คำถามที่ 6: การอัดแบบต่อเนื่องดีกว่าการอัดแบบเป็นชุดเพื่อการพัฒนารสชาติหรือไม่
การบดต่อเนื่อง (เช่น ในซีรีส์ QYJ) ให้ความสามารถในการทำซ้ำที่ดีกว่าและพลังงานต่อกิโลกรัมลดลง อย่างไรก็ตาม การบดเป็นชุดช่วยให้มีความยืดหยุ่นมากขึ้นสำหรับอาหารชุดเล็กๆ และสูตรอาหารพิเศษ ทั้งสองอย่างสามารถให้รสชาติที่ยอดเยี่ยมได้เมื่อตั้งค่าพารามิเตอร์อย่างถูกต้อง
คำถามที่ 7: โรงสีช็อกโกแลตบอลซีรีส์ QMJ (ใหม่) มีปริมาณงานสูงสุดคือเท่าใด
QMJ รุ่นใหม่ที่มีห้องขนาด 600 ลิตรสามารถประมวลผลได้ถึง 1,500 กิโลกรัมต่อชั่วโมงในโหมดหมุนเวียนต่อเนื่องสำหรับช็อกโกแลตนม สำหรับดาร์กช็อกโกแลตที่มีความหนืดสูง โดยทั่วไปปริมาณงานจะอยู่ที่ 800-1,000 กิโลกรัมต่อชั่วโมง ผลลัพธ์ที่ได้จริงขึ้นอยู่กับความละเอียดของเป้าหมายและปริมาณไขมันในสูตร